
易于使用的界面
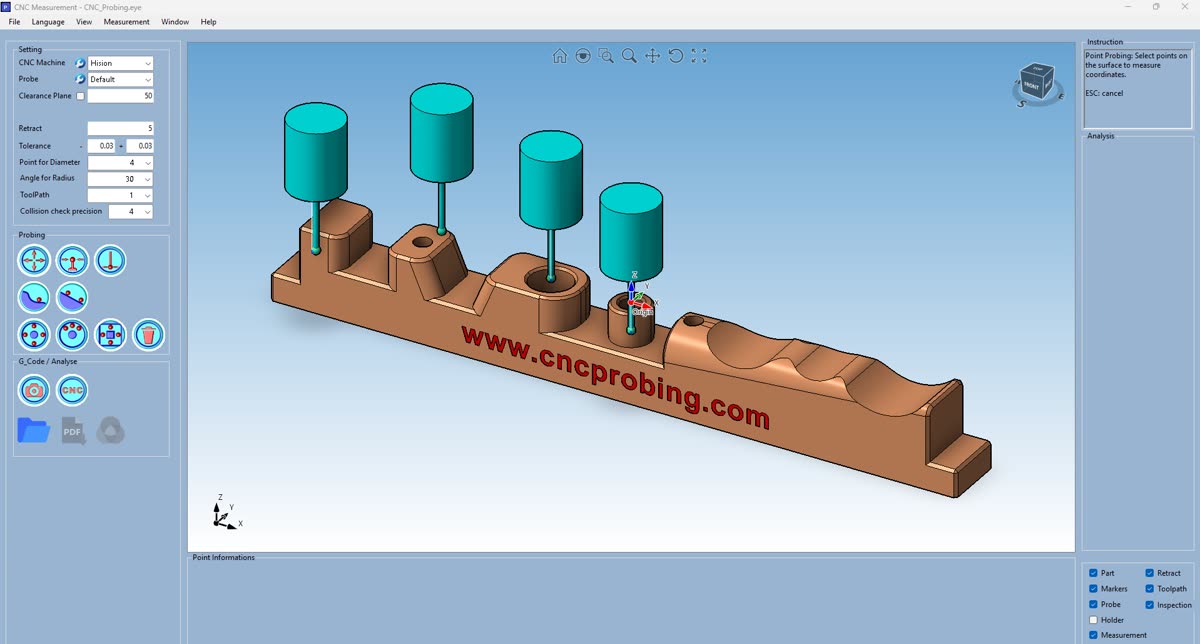
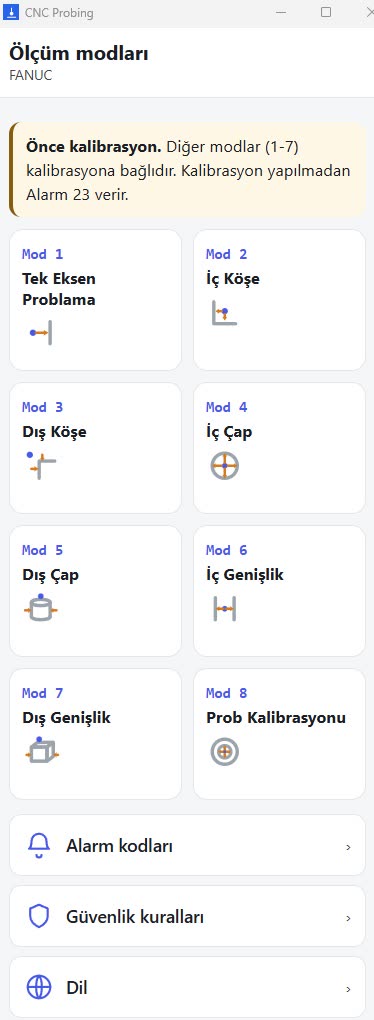
测量类型以图标形式排列在左侧面板中,零件以三维形式显示在屏幕中央。公差、回退距离、测量直径的点数以及碰撞检查精度集中在同一屏幕的同一位置。测量点直接在零件上选取,所选的点会立即在屏幕上标出。用户可以边看边操作。
我们不把零件从机床上拆下来测量。
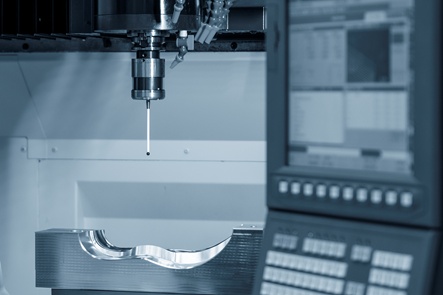
把零件从机床上拆下拿去测量,再到检测室排队等待,是制造业中代价最高的习惯之一。零件一旦拆下,装夹基准就丢失了;即使发现了误差,也必须重新装夹、重新找基准才能修正。在机床上测量则消除了这一循环。
测量类型以图标形式排列在左侧面板中,零件以三维形式显示在屏幕中央。公差、回退距离、测量直径的点数以及碰撞检查精度集中在同一屏幕的同一位置。测量点直接在零件上选取,所选的点会立即在屏幕上标出。用户可以边看边操作。
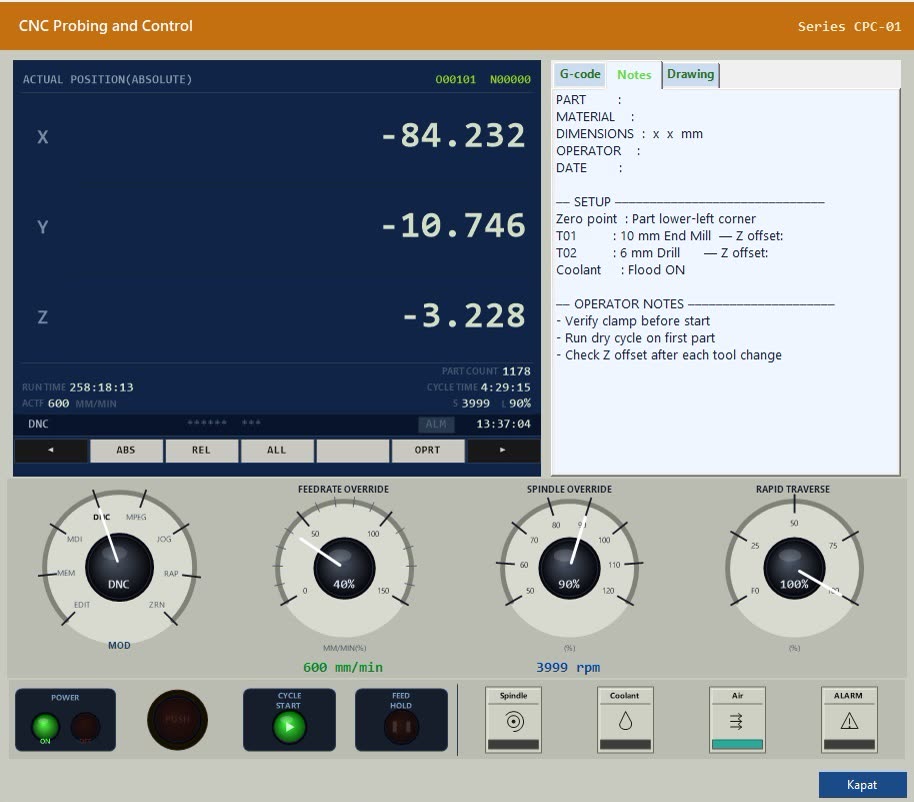
软件拥有自己的机床库。车间里的每台机床都作为单独的记录进行定义和编辑,并可在需要时设为当前机床。每台机床都会生成单独的宏程序,因此在多台机床同时运行的车间里,记录不会混淆。
机床数控系统中已经存有宏程序。如果从外部添加的宏程序使用了相同的编号,就会产生冲突。CNC Probing 不把这件事留给用户:它会分析机床上已有的宏程序,并生成一个仅适用于该机床、且不与现有宏程序冲突的宏程序。整个过程自动完成,无需选择宏程序编号,无需编写宏程序,也无需为此请技术人员。
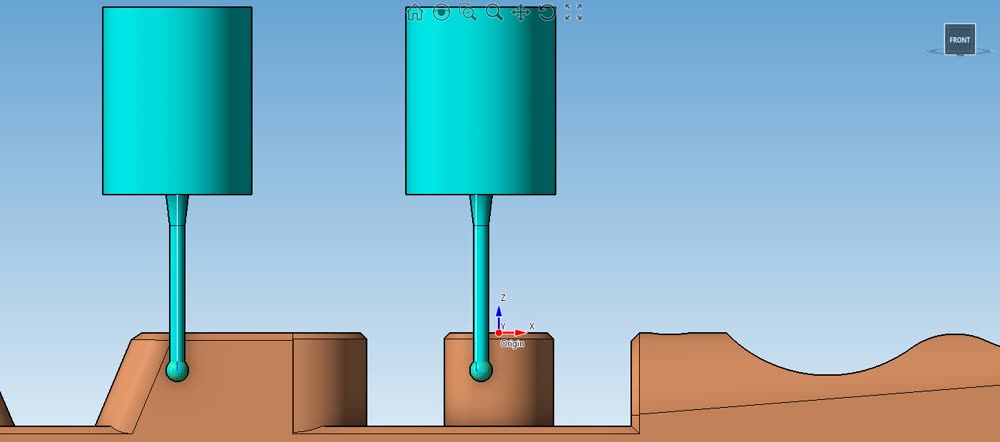
测头同样保存在库中。您可以选择已存储的测头,也可以自定义测头:输入测针直径、测杆直径、测头本体直径、各段长度和刀柄尺寸。在输入数值的同时,测头和刀柄会在屏幕上实时生成三维模型,旁边附有标注尺寸的示意图。
客户案例
当测量进入机床时会发生什么
一家中型制造商为一个要求每个零件都必须保存可追溯测量记录的行业生产备件和模具,拥有二十台数控加工中心。他们的问题不在技术上:机床在运转,零件也在公差范围内。问题在于机床不运转的时间有多长。
每次新的装夹,操作工都要手动找基准。刀具长度也由操作工在机床旁手动设定。检测时要把零件拆下送到测量室,机床则等待结果。
断刀通常要到程序结束时才被发现;该程序加工的每个零件随之都成了可疑件。机床何时、为何停机,完全没有记录。
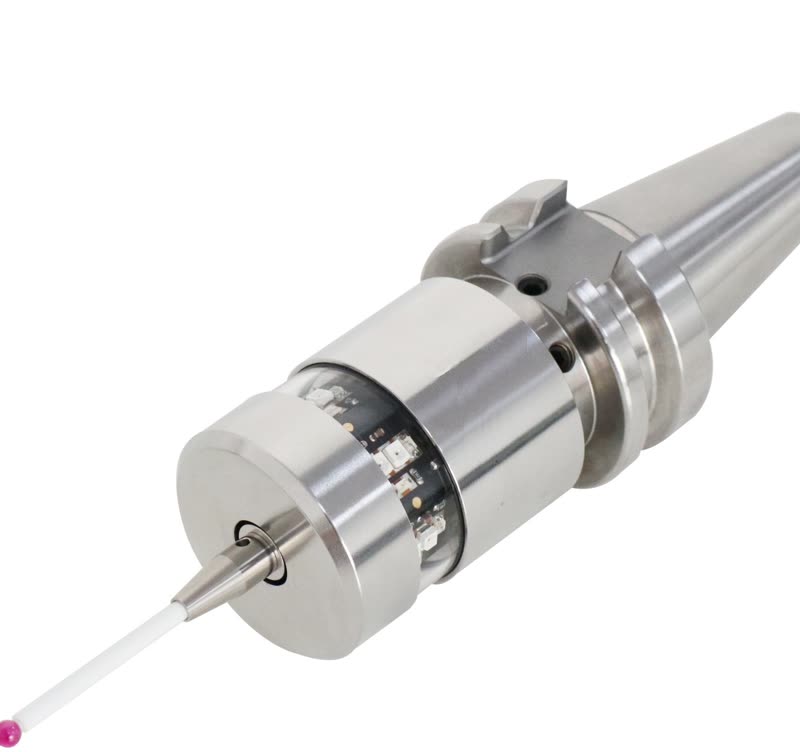
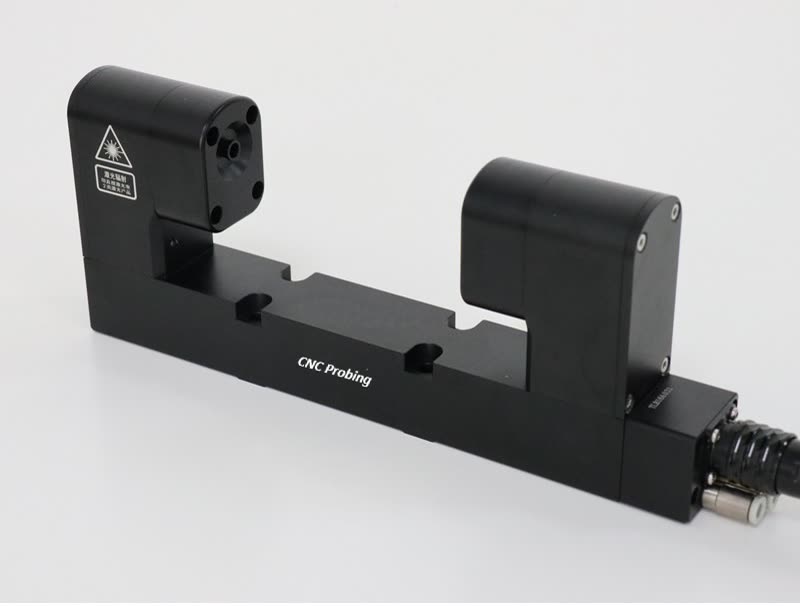
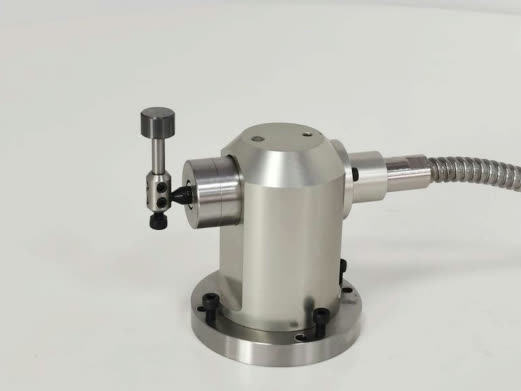
所有二十台机床都安装了 CNC Probing 软件、测头和对刀仪。同一批机床还接入了 CNC Control 监控软件。每台机床只需一个宏程序即可完成安装;数控系统未作任何改动。
找基准的时间从每次装夹约二十分钟缩短到两分钟。刀具长度和直径现在在机床上自动测量,不再手动设定。
由于零件在机床上测量,拆下—重新装夹的循环和等待测量室的时间都消失了。断刀在循环内即被发现;不会有不合格零件流入下一道工序。
测量结果在测量时即以 Q-DAS 格式生成报告,因此零件级的可追溯性不会中断。投资在不到一年内收回,而最大的一项并不是废品,而是机床停机时间。
| 项目 | 计算 | 每年 |
|---|---|---|
| 找基准和对刀时间 | 20 台机床 × 每天 35 分钟 × 250 天 = 2,917 小时 | 175,000 € |
| 因检测和重新装夹造成的停机 | 20 台机床 × 每天 15 分钟 × 250 天 = 1,250 小时 | 75,000 € |
| 废品和返工减少 | 约为年度废品成本的三分之一 | 90,000 € |
| 断刀造成的损坏和可疑件 | 由每班一次事故减少到每月一次 | 60,000 € |
| 合计 | 400,000 € |
按每机时 60 欧元计算。数据来自企业自身的记录,不同车间会有所不同。请用您自己的机时费率重新计算。
| 基准 | 手动,每次装夹约 20 分钟 | 使用测头,约 2 分钟 |
|---|---|---|
| 刀具长度和直径 | 在机床旁手动设定 | 自动,直接写入补偿表 |
| 零件检测 | 拆下零件,等待测量室 | 在机床上、零件保持装夹 |
| 断刀 | 程序结束时才发现 | 在循环内发现 |
| 测量记录 | 手工整理 | 自动,Q-DAS 格式 |
| 停机原因 | 口头报告,在班次结束时 | 实时、有记录、带报警 |