
测头
让测头来找基准
CNC Probing 红外测头 — 1 微米重复精度
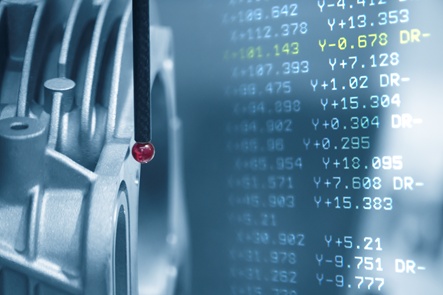
零件装夹后手动找基准既费时,又留下了一个取决于操作工的误差来源。测头可以自动完成这项工作:在开始切削之前,它会找到零件、写入工件坐标并核对尺寸。
CNC Probing 红外测头是安装在主轴锥孔中的装置。加工前,它确定工件坐标并消除来料误差。加工中和加工后,它测量平面度、距离、角度和孔径等尺寸。由此,质量控制被移入机床内部;废品减少,机床也不必为测量而停机。
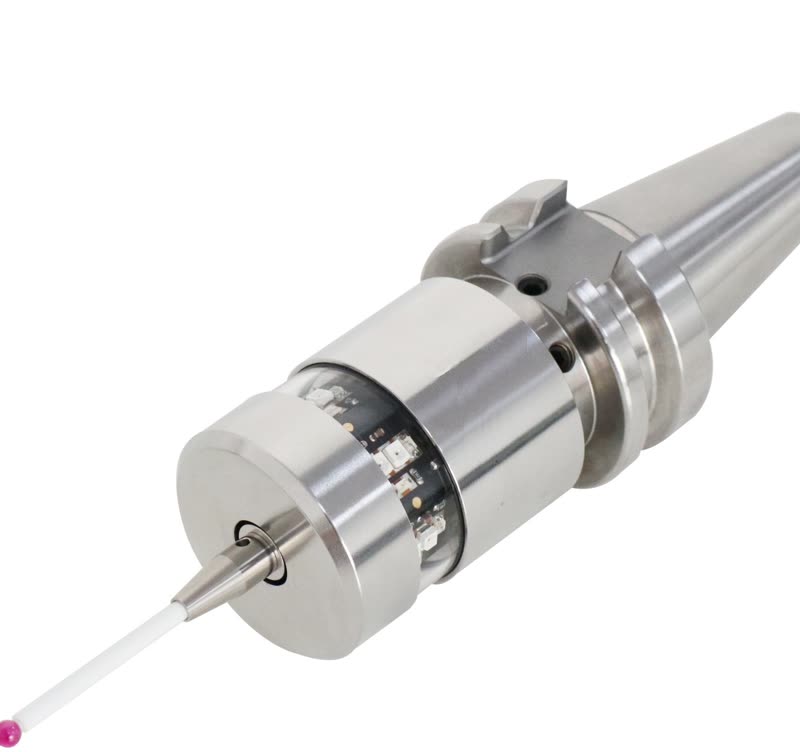
运动学电阻式设计
测头采用在业内经过长期验证的运动学电阻式原理。测针在弹簧力作用下坐落在三个球座上,电流流经这些球座。测针接触表面时,球之间的接触面积减小,电阻升高,系统产生触发信号。接触解除后,弹簧使测针复位。
测球和测杆经过特殊工艺处理,触发寿命可达 1000 万次。此外,微振动自复位设计消除了此类测头常见的重复精度不稳定问题。使用标准 50 mm 测针、以 600 mm/min 测量时,单向重复精度为 1 微米。
信号传输不中断
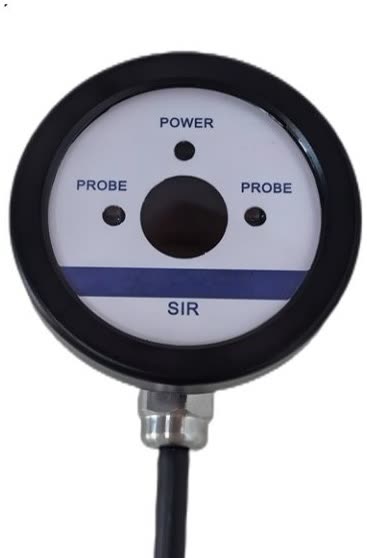
信号传输采用编码光通信;传输稳定、响应快速、信号不丢失。双通道设计加远程频率切换,解决了同一车间内红外测头相互干扰的问题。信号绕测头轴线 360 度传输,工作范围为 5 米。
电池寿命长
测头采用多阈值功耗控制。通过改进芯片和电路设计降低了功耗。电池寿命在连续使用时超过 360 天,在百分之五使用率下超过 540 天,待机时超过 600 天。电池为标准 LS14250 锂电池,容易购买。
磁性底座,安装方便
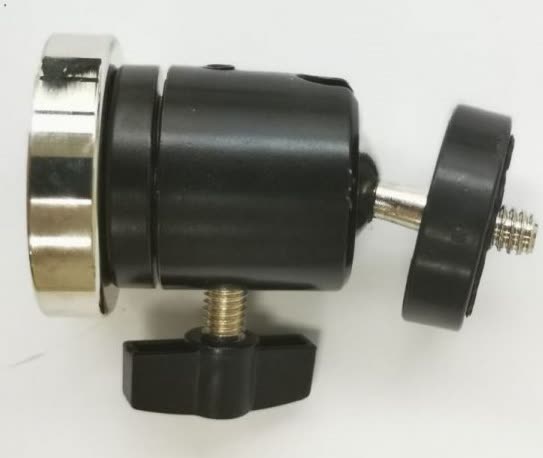
安装接收器通常需要在机床上钻孔。CNC Probing 接收器随附磁性底座;接收器固定在底座上,底座吸附在机床钣金上。安装只需几分钟,无需钻孔,必要时还可以把接收器移到别处。
| 型号 | SOMP40 |
|---|---|
| 单向重复精度 | 1 µm(2σ)(50 mm 测针,600 mm/min) |
| 触发方向 | ±X、±Y、+Z |
| 触发力 | XY:0.4 – 0.8 N Z:4.0 N |
| 超程保护 | XY:±15° Z:6.35 mm |
| 信号传输 | 红外,脉冲触发 |
| 工作范围 | 5 m |
| 传输角度 | 绕测头轴线 360° |
| 触发寿命 | 超过 1000 万次 |
| 重量 | 280 g(不含刀柄,含电池) |
| 电池 | 2 × 锂电池 LS14250 |
| 电池寿命 | 待机 > 600 天 5% 使用 > 540 天 连续使用 > 360 天 |
| 防护等级 | IP68 |
| 工作温度 | 0 – 60 °C |
| 认证 | ISO 9001 |
测针
决定测量结果的最小部件
CNC Probing 测针 — 选型指南
测针是测头上唯一接触工件的部件。如果测球的圆度差、测杆弯曲或螺纹公差大,无论测头多么精密,测量都会失真。测针选错,测量精度最多可降低百分之十。
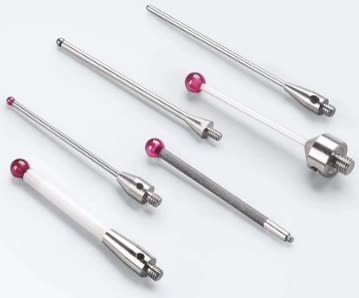
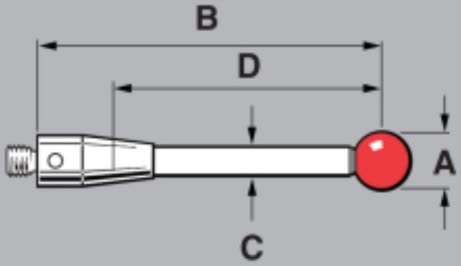
直测针
这是最常见的类型,用于大多数测量。测杆可以是台阶式或锥形;在工件容易到达的地方,锥形测杆刚性更高。测球材料有红宝石、氮化硅、氧化锆、陶瓷和碳化钨。测杆和测针座材料有钛、碳化钨、不锈钢、陶瓷和碳纤维。
圆柱测针
在钣金件、冲压件和薄壁工件上,球形测针无法保证良好的接触;此时应改用圆柱测针。这种测针还可以测量螺纹轮廓,并确定螺纹孔的中心。带球头的圆柱测针可在 X、Y、Z 三个方向上找基准,因此也可以进行表面检测。
加长杆
加长杆用于很深的型腔和孔,或难以到达的测点。每增加一个连接处就多一个挠曲点,因此除非必要,最好不用加长杆。
测针有标准尺寸和定制尺寸。
材料选择
碳化钨刚性高,适用于小直径测杆和台阶测针。但在大直径测杆和长测针上,需要注意其重量。陶瓷较轻,因此用于长测针;它热稳定性好,在机床应用中可提供防断保护。钢在对重量无要求的标准应用中提供高刚性。碳纤维的重量约为碳化钨的五分之一,是超长测针和需要热稳定性的生产环境的最佳选择。
选择测针的三条原则
| 材料 | 重量 · 刚性 · 使用场合 |
|---|---|
| 碳化钨 | 重 · 很高 · 小直径测杆和台阶测针;大多数标准应用 |
| 陶瓷 | 轻 · 中高 · 长测针;在机床上具有热稳定性和防断保护 |
| 钢 | 重 · 高 · 对重量无要求的标准应用 |
| 碳纤维 | 很轻 · 中 · 超长测针;振动大的机床 |
测球材料另行选择:红宝石、氮化硅、氧化锆、陶瓷或碳化钨。测针座和测杆材料为钛、碳化钨、不锈钢、陶瓷和碳纤维。
测头刀柄
将测头安装到主轴上的部件
CNC Probing 刀柄 — BT、HSK、SK 和 CAT
测头通过刀柄安装在主轴锥孔中。刀柄的作用不只是夹持:它使测头与主轴轴线对齐。如果刀柄选错,或没有进行对中,无论测头多么精密,每次测量都会带有一个固定偏差。
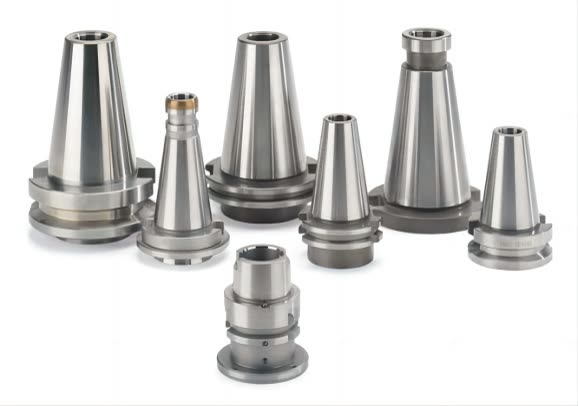
三步完成选型
只需两项信息
选择合适的刀柄需要知道两件事:机床的主轴锥度和测头的本体直径。锥度根据机床型号确定。型号代码将这两者结合在一起。
四个锥度系列
产品涵盖 BT、HSK、SK 和 CAT 锥度。BT 和 SK 系列常见于日本和欧洲产的加工中心,CAT 系列常见于美国产机床,HSK 系列常见于高速和精密加工中心。HSK 系列提供 E 型和 A 型两种本体。
含拉钉和调节螺钉
每个刀柄都随附拉钉和对中调节螺钉,无需另行订购零件。调节螺钉使测针针尖与主轴轴线对齐;这项调整在首次安装测头时进行一次即可。
| BT 系列 | CP-BT30-D11.2 CP-BT30-D20 CP-BT40-D11.2 CP-BT40-D20 CP-BT50-D11.2 CP-BT50-D20 |
|---|---|
| HSK 系列 | CP-HSK25E-D11.2 CP-HSK32E-D11.2 CP-HSK40E-D11.2 CP-HSK50E-D11.2 CP-HSK63E-D11.2 CP-HSK63A-D20 CP-HSK100A-D20 |
| SK 系列 | CP-SK30-D11.2 CP-SK40-D11.2 CP-SK50-D11.2 CP-SK40-D20 CP-SK50-D20 |
| CAT 系列 | CP-CAT30-D11.2 CP-CAT40-D11.2 CP-CAT50-D11.2 CP-CAT50-D20 |
重复精度为设备自身的数值,不包含机床的定位误差。现场实际达到的精度取决于设备与机床的共同表现。