
CNC Probing AutoFinish
自动测量、修正并完成的精加工循环
AutoFinish 是 CNC Probing 中的一个模块。它读取用户在自己的 CAM 系统中编制的精加工程序,在其周围建立自己的测量和修正循环,并让机床运行,直到零件达到所需尺寸。操作工和编程员都不再需要介入这个循环。
收益在夜班最为明显。由于精加工不再需要操作工守在机床旁,一名操作工可以只承担监督职责,同时负责多台机床。精加工的人工成本下降,排班也变得灵活。
目前的做法
当精加工尺寸第一次没有加工到位时,就要手动进行循环。操作工清洁机床并测量,编程员按误差量修改 Gcode(刀具路径),机床再次运行并再次测量。每一轮都要占用两个人,而机床在整个过程中一直停着。
自由曲面的情况更糟:操作工根本无法在机床旁测量。零件被拆下,送到三坐标测量机,然后等待结果。零件一旦拆下,装夹基准也随之丢失。
带来的收益
编程员不再介入循环。 无需手动修改 Gcode(刀具路径);修正通过机床内的刀具补偿完成。不再需要每一轮都叫编程员。
不再需要操作工介入。 测量、清洁和修正都是循环的一部分。一旦启动,无需有人在机床旁等候;可以在班次之外运行。
两轮之间机床不等待。 在手动循环中,测量和修改程序期间机床一直停着;使用 AutoFinish,下一轮立即开始。
报废风险降低。 零件达到尺寸之前循环不会结束,并且可防止用磨损的刀具进行测量。
自由曲面无需送去三坐标测量机。 操作工无法测量的表面,在零件仍处于装夹状态时于循环内完成测量。零件不离开机床,而且由于装夹基准得以保留,无需重新找基准。
原始 Gcode(刀具路径)不作改动
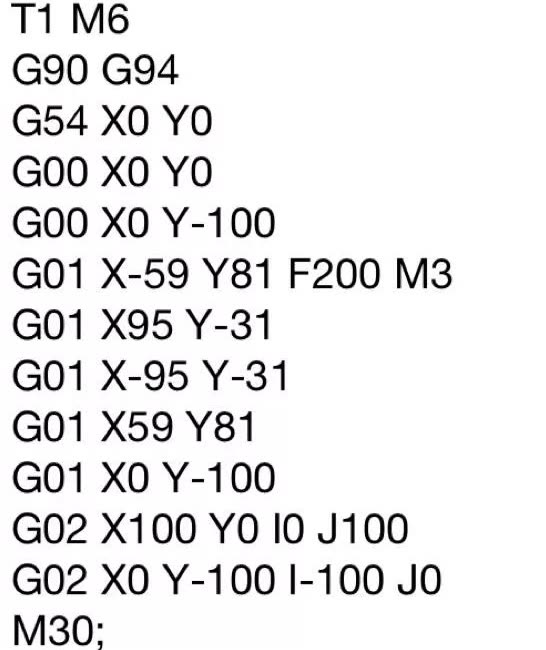
用户在自己的 CAM 软件中编制精加工程序,使用哪种 CAM 均可。程序被导入 AutoFinish。模块分析代码,识别哪把刀具位于哪个刀库刀位,并在其上建立一个主 Gcode(刀具路径)。原始程序一行都不改动;由主程序调用它。
特征在软件中定义
要检查的尺寸——直径或宽度——在 CNC Probing 中选择,并通过专用宏程序写入机床。目标值和公差不是从 Gcode(刀具路径)中提取的,而是由用户设定。
在自由曲面上,测量采用点测模式:在曲面上预先定义的点处读取数值,求出每个点的偏差。由于测头可以三轴联动,它会沿法线方向接近倾斜面和曲面;修正依据该偏差进行。
每一轮都会检查刀具
加工结束后,测量刀具的长度和直径,并与使用前的数值进行比较。如果磨损超过用户设定的极限,机床报警并停止;低于极限时,循环继续。
清洁是循环的一部分
从刀库中取出吹气装置,清洁机床内部和零件。在仍带有切屑或切削液的表面上测得的读数会产生误导。该装置可由客户自行提供。
每一轮都会校验测头
从刀库中取出测头;每一轮都会在测量之前立即重新确定其长度。
用户设定轮次
补偿更新后,原始 Gcode(刀具路径)再次运行。运行多少轮由用户设定。尺寸一旦进入公差范围,循环立即停止,剩余的轮次不再运行。如果轮次用完而尺寸仍超出公差,机床报警。
特征必须在软件中定义
刀具磨损极限由用户输入
轮次由用户设定
刀库中必须有吹气装置
刀库中必须有测头
AutoFinish 循环
从 CAM 系统到成品零件,十个步骤
循环的起点在用户自己的 CAM 软件中,随后在 AutoFinish 中开始。前四个步骤是准备工作,只需做一次。其余六个步骤在机床上运行,并重复进行,直到尺寸进入公差范围。
准备
循环
轮次由用户设定
用户设定轮次 · 尺寸一旦进入公差范围,循环即停止