
刀具控制系统
在循环内发现断刀
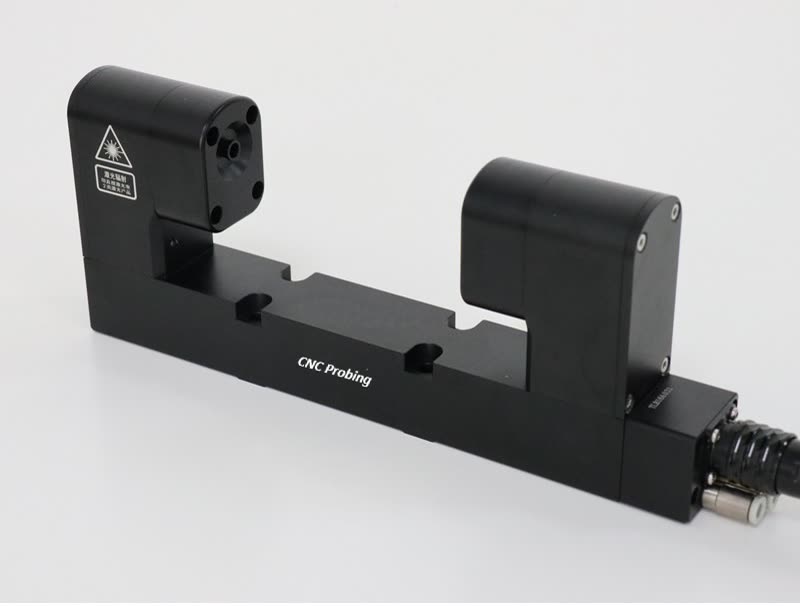
CNC Probing 非接触式激光对刀仪
SNC 非接触式激光对刀系统 — SNC56 · SNC86 · SNC168
机加工车间代价最高的故障,是发现得太晚的断刀。在断刀那一刻没有停下来的机床,会继续生产不合格零件。
在批量生产中,事后通常无法查明刀具是在哪个循环、因何折断的。代价不只是一个废品:返工人工、机床停机时间、延误的交货期以及流到客户手中的可疑件,都要计算在内。一个能在循环内发现断刀的检查系统可以消除所有这些损失。
无接触
CNC Probing 激光对刀仪无需接触即可测量刀具。发射器和接收器相对而置;刀具进入光束路径时,到达接收器的光线减弱,低于设定阈值时系统触发。此时的轴位置即为刀具的实际长度;直径也以同样的方式测量。由于没有接触,即使是最小、最脆弱的刀具也能在无碰撞风险的情况下完成检查。单次检查只需几秒钟。
在工作转速下测量
该系统最重要的特点是:在刀具以自身工作转速旋转时进行测量。因此,测量结果不仅包括刀具的几何形状,还包括来自主轴和刀柄的偏差。尺寸在真实切削条件下获得,可以直接用于修正。无需单独的对刀仪;测得的数值会自动写入刀具补偿表。
在循环内进行检查
检查被安排在加工循环之内。刀具在开始工作之前测量一次,完成之后再测量一次。两者之差反映刀具的磨损;如果超出预期值,说明刀具已经折断。此时循环停止,或调用备用刀具。决定不必等待操作工。单刃和轮廓检查在同一循环中进行。
专为车间环境设计
光学表面由气动保护门保护,保护门只在测量时打开;保护门关闭时,切削液和切屑无法到达镜头。测量过程中,洁净压缩空气形成的气幕持续保护光学元件。吹气单元在测量前立即清除刀具上的切屑和切削液,防止误触发。防滴设计和机床温度补偿为标准配置。
激光二极管仅在测量循环期间开启。这减少了发热和功率损耗,并大大延长了二极管的寿命。系统通过三条使能线与数控系统连接。
系统组成
系统由四个主要部分组成:激光发射器、接收器、安装板和吹气模块。发射器采用点状激光;光束直径小,光源中心容易调整,使光束路径的安装和对准更加方便。气路内置于壳体中,通常处于打开状态,因此光束路径保持清洁。
接口单元
接口单元处理来自激光系统的信号,将其转换为数控系统可读取的输出,并传送到数控系统的信号输入端。电源、激光开 / 关、脉冲模式和跳转输入的端子均单独标注。接线必须按照用户手册进行;接线错误可能导致测量误差和硬件损坏。
三种测量开口
提供三种测量开口:发射器与接收器之间的距离为 56、86 和 168 mm,适用于从小型立式加工中心到大容量机床。连接方式为有线;标准电缆长度为 8 米,可按要求更改。装置随附接口单元和压缩空气单元一起交付。
涵盖三个型号:SNC56、SNC86 和 SNC168。各型号的测量开口不同;工作原理和安装步骤相同。
| 测量开口 | 56 / 86 / 168 mm |
|---|---|
| 重复精度 | ±1 µm (2σ) |
| 连接 | 有线,标准 8 m |
| 测量功能 | 刀具长度、刀具直径、断刀检测、单刃和轮廓检查 |
| 防护 | 气动保护门、洁净气幕、防滴设计 |
| 补偿 | 机床温度补偿 |
| 保修 | 1 年 |
技术数据和测量功能
CNC Probing 非接触式激光对刀仪
四种测量功能
| 参数 | 数值 |
|---|---|
| 主要用途 | 适用于各种规格的立式和卧式加工中心、复合加工机床及龙门加工中心的高精度、高速非接触式对刀和断刀检测 |
| 光束对准 | 底部附带可调安装板 |
| 连接(至接口) | 有线系统;电缆位于装置末端 |
| 防护等级 | IPX8 |
| 典型重复精度 | ±0.1 µm (2σ) |
| 重复精度 | ±1 µm (2σ) |
| 最小刀具尺寸 | Ø0.1 mm 或以上 |
| 最大刀具尺寸 | 86 mm |
| 断刀检测的最小刀具 | Ø0.1 mm 或以上 |
| 电源 | 100 mA @ 24 V |
| 输出信号 | 无电压固态继电器(SSR);每个继电器可为常开。最大电流 50 mA,最大电压 ±50 V |
| 存储温度 | -10 °C … 50 °C |
| 工作温度 | 5 °C … 50 °C |
| 寿命 | 经过超过 100 万次开 / 关循环测试 |
| 气源 | 4 mm 气管;最高 6.0 bar,最低 3.0 bar |
| 电缆 | Ø6.0 mm × 8 m;两对双绞线、两根单芯线加屏蔽层,每芯 18 × 0.1 mm 绝缘 |
| 安装 | M10 |
开 / 关特性
激光系统由数控系统通过三条使能线开启。发射器信号控制激光束的开或关;为尽量减少发热和功率损耗,二极管只在测量循环期间保持开启。接收器使能时,保护门的工作模式由相应的测量循环决定。发射器和接收器使能后,如果到达接收器的光线至少为最大值的百分之七十五,系统的输出信号即用作触发信号。
尺寸
尺寸单位为毫米。光束开口 86 mm,光束高度 69 mm,本体长度 208 mm。四个 Ø5.4 mm 安装孔;孔距 60 mm 和 20 mm。
重复精度为设备自身的数值,不包含机床的定位误差。现场实际达到的精度取决于设备与机床的共同表现。