
接触式对刀仪
在机床上测量刀具
S5TS 接触式对刀仪 — 长度、直径和断刀检测
手动设定刀具长度是加工中心上最大的空闲时间来源之一。对于小直径刀具,折断往往不被察觉,不合格零件会流入下一道工序。S5TS 在机床自身的循环内解决了这两个问题。
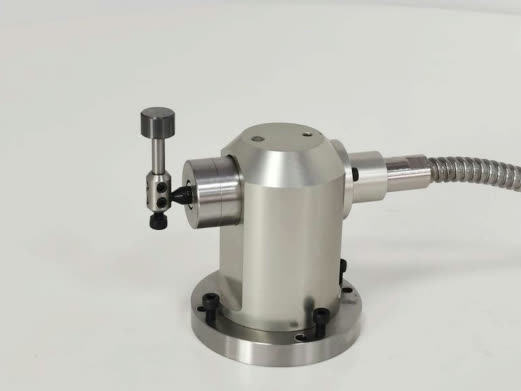
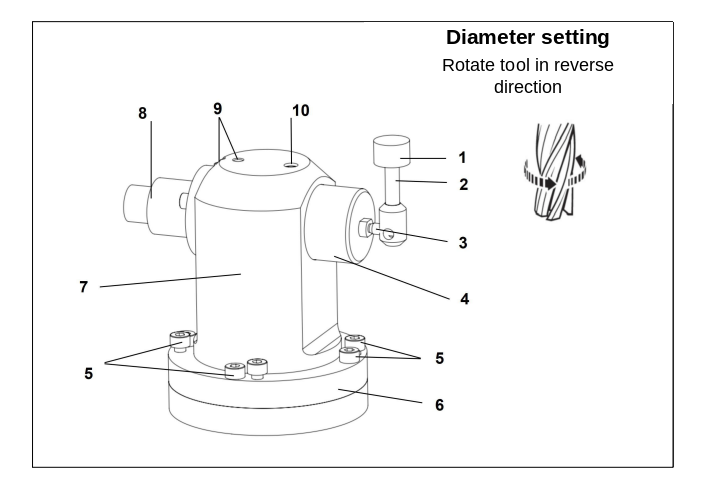
一台设备测量长度和直径
S5TS 可同时测量刀具长度和刀具直径。两项测量都在同一接触面上进行:即本体旁垂直测杆上的圆柱形接触元件。测量长度时,刀具下降到该元件的顶面;测量直径时,刀具接近其侧面。本体上方的部分不是接触面,而是保护盖。
两项测量在同一循环中完成,数值直接写入刀具补偿表。只测长度的装置无法发现直径磨损;S5TS 弥补了这一不足。
运动学电阻式触发
该装置采用运动学电阻式原理。接触元件在弹簧力作用下坐落在三个球座上;接触表面时,球座中的接触面积减小,电阻升高,产生信号。接触解除后,机构在 1 微米范围内自行复位。这种复位稳定性是重复精度的基础。
预行程为零:接触的瞬间即触发,无需等待元件移动一段距离。超程保护在 XY 平面内为 ±12.5 度,Z 向为 6.35 mm。触发寿命超过 1000 万次,接触面为碳化钨。
在循环内检测磨损和断刀
刀具在开始工作之前测量一次,完成之后再测量一次。两次测量之差反映磨损。当差值超过允许值时,机床报警并提示需要补偿;若发生断刀,则停止循环。决定不必等待操作工。
车间环境
本体密封等级为 IP68,采用双重防护结构;切削液和切屑无法到达机构内部。电缆耐油,标准长度 3 米,可按要求更改。最小弯曲半径为 R7。装置上的 LED 平时熄灭,触发瞬间点亮,因此可以目视确认工作状态。
电源为 24 V DC,20 mA。输出为常开触点。由于信号通过电缆传输,不存在电池、配对或视线方面的问题。支持行业内常用的数控系统。
| 型号 | S5TS |
|---|---|
| 测量 | 刀具长度和直径;断刀检测 |
| 触发方向 | 5 个方向(±X、±Y、+Z) |
| 重复精度 | 1 µm |
| 预行程 | 0 |
| 超程保护 | XY:±12.5° Z:6.35 mm |
| 接触力 | XY:0.4 – 0.8 N Z:4.0 N |
| 触发寿命 | 超过 1000 万次 |
| 接触面材料 | 碳化钨 |
| 可检测的最小刀具 | Ø1.0 mm |
| 防护等级 | IP68,双重防护 |
| 信号传输 | 有线 |
| 输出 | 常开触点 |
| 电源 | 24 V DC,20 mA |
| 电缆 | 耐油,标准 3 m(最小弯曲半径 R7) |
| 表面处理 | 研磨 |
| LED | 常灭,触发时点亮 |
使用场合
可布线机床的标准方案
工作台无需旋转的机床
从小型到大型的各种规格加工中心
雕铣和精密加工中心
无线对刀仪
并非每台机床都能为对刀仪布置电缆。如果工作台会移动、线槽已满,或者装置需要经常拆装,电缆就成了限制。SOTS 在没有电缆的情况下提供同样的测量机构。
同样的机构,没有电缆
SOTS 采用与有线型号相同的运动学电阻式机构。接触元件在弹簧力作用下坐落在三个球座上;接触时电阻升高,产生信号。重复精度为 1 微米,触发寿命超过 1000 万次。预行程为零。超程保护在 XY 平面内为 ±12.5 度,Z 向为 6.35 mm。本体密封等级为 IP68,接触面为碳化钨。
测量内容也相同:测量刀具长度和直径,监控磨损,并在循环内检测断刀。唯一的区别是信号的传输方式。
模块化设计
SOTS 不是独立的装置。它由测头、支架和测针套件组成。测头安装在支架上,支架固定在机床工作台上。这种设计带来两点:没有电缆,而且装置可以在几分钟内拆下并移到另一台机床。
自动对刀
测量刀具长度,以确定长度补偿并检查长度是否在公差范围内。直径在刀具以自身转速旋转时测量,并据此设定刀具半径补偿。手动对刀和手动输入数据带来的误差随之消失。
过程控制
在加工过程中检测断刀。利用加工步骤之间的测量结果补偿刀具磨损。当磨损超过允许值时,机床报警并提示需要补偿。支持行业内常用的数控系统。
| 型号 | SOTS |
|---|---|
| 输出 | 常开触点 |
| 触发方向 | 5 个方向(±X、±Y、+Z) |
| 重复精度 | 1 µm |
| 预行程 | 0 |
| 超程保护 | XY:±12.5° Z:6.35 mm |
| 接触力 | XY:0.4 – 0.8 N Z:4.0 N |
| 触发寿命 | 超过 1000 万次 |
| 接触面材料 | 碳化钨 |
| 可检测的最小刀具 | Ø1.0 mm |
| 防护等级 | IP68 |
| 输出类型 | 常开触点 |
| 表面处理 | 研磨 |
无线化带来什么
可用于无法布线的机床
工作台移动的机床也没有电缆问题
几分钟内即可拆下并移到别处
重复精度为设备自身的数值,不包含机床的定位误差。现场实际达到的精度取决于设备与机床的共同表现。