CNC PROBING · Doğruluk tezgahta başlar Giriş / Kayıt
EN RU 中文
CNC PROBING

Tezgah üstü ölçüm ve takım kontrol sistemleri

Ölçüm için parçayı tezgahtan çıkarmıyoruz.

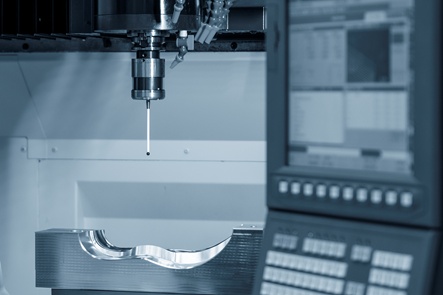
İş parçanızı, CNC tezgahınızın üzerinde ölçün

Bir parçayı ölçmek için tezgahtan sökmek ve ölçüm odasında sıra beklemek imalatın en pahalı alışkanlıklarından biridir. Parça söküldüğünde bağlama referansı kaybolur; hata bulunsa bile düzeltmek için yeniden bağlamak ve sıfırlamak gerekir. Ölçüm tezgahta yapıldığında bu döngü ortadan kalkar.

Kolay kullanım arayüzü

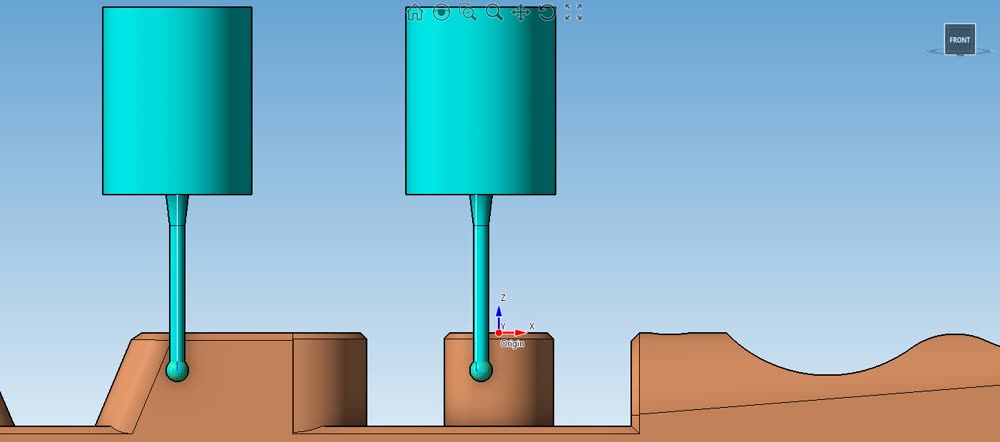
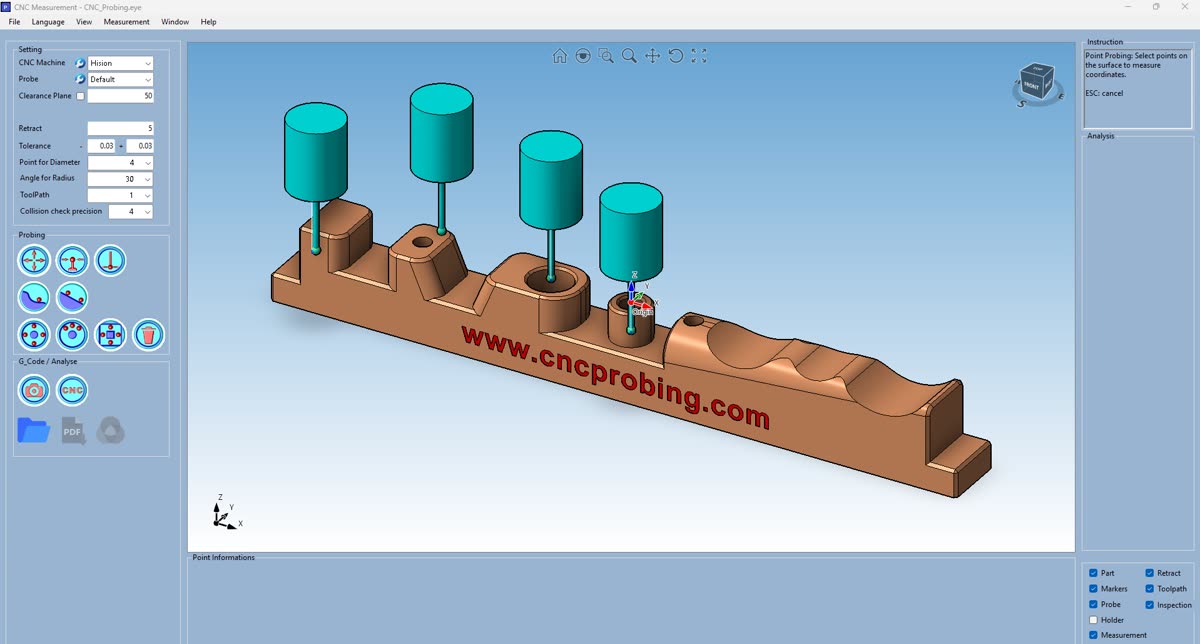
Ölçüm tipleri sol panelde simge olarak durur, parça ekranın ortasında üç boyutlu görünür. Tolerans, geri çekilme mesafesi, çap için nokta sayısı ve çarpışma kontrolü hassasiyeti aynı ekranda tek yerde toplanmıştır. Ölçüm noktası parçanın üzerinden seçilir ve seçilen nokta anında ekranda işaretlenir. Kullanıcı ne yaptığını görerek ilerler.

CNC makine kütüphanesi

Yazılım kendi makine kütüphanesini tutar. Atölyedeki her tezgah ayrı kayıt olarak tanımlanır, düzenlenir ve gerektiğinde etkin makine olarak seçilir. Her tezgah için ayrı makro üretilir; birden çok tezgahla çalışan bir atölyede kayıtlar birbirine karışmaz.

Makro çakışmasını yazılım çözer

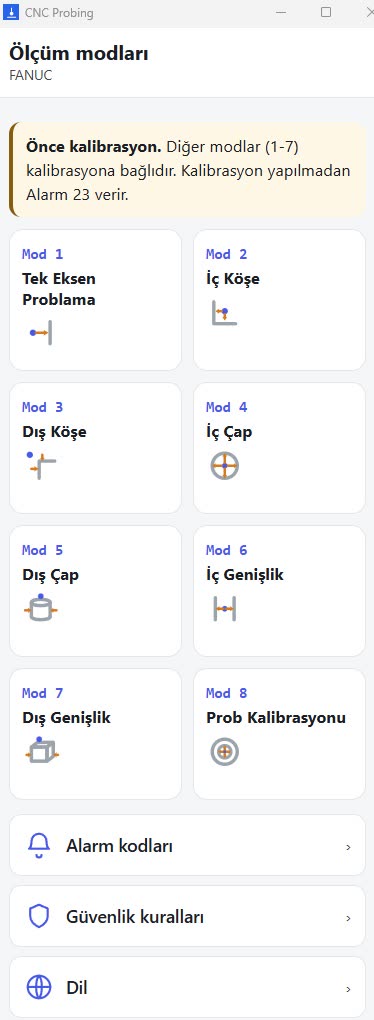
Tezgahın kumandasında zaten kayıtlı makrolar vardır. Dışarıdan eklenen bir makro bunlarla aynı numarayı kullanırsa çakışma çıkar. CNC Probing bunu kullanıcıya bırakmaz: tezgahta bulunan makroları analiz eder ve yalnızca o tezgaha özel, mevcutlarla çakışmayan bir makro üretir. İşlem otomatik yapılır. Makro numarası seçmek, makro yazmak ya da bunun için teknik personel çağırmak gerekmez.

Probe kütüphanesi ve anlık 3D probe tasarımı

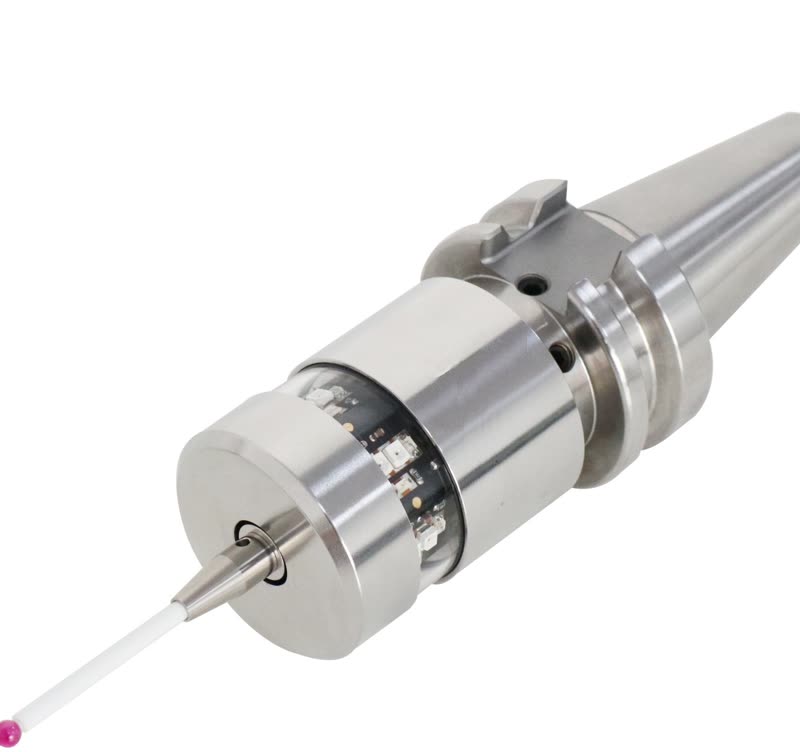
Problar da kütüphanede tutulur. Kayıtlı bir probu seçebilir ya da kendi probunuzu tanımlayabilirsiniz: uç çapı, sap çapı, gövde çapı, uzunluklar ve tutucu ölçüleri girilir. Değerler girilirken prob ve tutucu aynı anda üç boyutlu olarak ekranda oluşur, yanında ölçülendirilmiş şeması belirir.

Uygulama

Yirmi tezgahlık bir atölyede yılda 400.000 euro

Ölçüm tezgahın içine taşındığında ne oluyor

Her parçanın ölçüm kaydının tutulması ve izlenebilir olmasının zorunlu olduğu bir sektöre yedek parça ve kalıp üreten orta ölçekli bir imalatçı, yirmi CNC işleme merkezinde üretim yapıyor. Sorunları teknik değildi: tezgahlar çalışıyordu, parçalar toleranstaydı. Sorun, tezgahların ne kadar süre çalışmadığıydı.

Bu sektörde ölçüm kaydı, üretimin kendisi kadar teslim edilebilir bir çıktıdır.
400.000 €yıllık kazanç
20 CNC işleme merkezigeri dönüş: bir yıldan kısa

Önceki durum

Her yeni bağlamada operatör sıfır noktasını elle buluyordu. Takım boyları da tezgah içinde operatör tarafından elle ayarlanıyordu. Ölçüm için parça sökülüp ölçüm odasına gönderiliyor, sonuç gelene kadar tezgah bekliyordu.

Kırık takım çoğu zaman program sonunda fark ediliyordu; o programda işlenen parçaların tamamı şüpheli hale geliyordu. Tezgahların ne zaman ve neden durduğu ise kayıt altında değildi.

Yapılan

Yirmi tezgahın tamamına CNC Probing yazılımı, ölçüm probu ve takım ayar cihazı kuruldu. Aynı tezgahlara CNC Control izleme yazılımı bağlandı. Kurulum tezgah başına bir makro ile yapıldı; kontrol ünitelerine müdahale edilmedi.

Sonuç

Sıfır noktası bulma süresi bağlama başına yirmi dakikadan iki dakikaya indi. Takım boyu ve çapı elle ayarlanmak yerine tezgahta otomatik ölçülür oldu.

Parça ölçümü tezgahta yapıldığı için sökme-bağlama çevrimi ve ölçüm odası beklemesi bitti. Kırık takım çevrim içinde yakalanıyor; hatalı parça bir sonraki operasyona geçmiyor.

Ölçüm sonuçları alındığı anda Q-DAS biçiminde raporlanıyor; izlenebilirlik parça bazında kesintisiz hale geldi. Yatırımın geri dönüşü bir yıldan kısa sürdü ve en büyük kalem hurda değil, tezgahın çalışmadığı zamandı.

Yıllık kazanç — örnek hesap

KalemHesapYıllık
Sıfır noktası ve takım ayar süresi20 tezgah × günde 35 dk × 250 gün = 2.917 saat175.000 €
Ölçüm için duruş ve sökme-bağlama20 tezgah × günde 15 dk × 250 gün = 1.250 saat75.000 €
Hurda ve yeniden işleme azalmasıyıllık hurda maliyetinin yaklaşık üçte biri90.000 €
Kırık takımdan doğan hasar ve şüpheli parçavardiya başına bir olay yerine ayda bir60.000 €
Toplam400.000 €

Tezgah saat maliyeti 60 euro alınmıştır. Değerler işletmenin kendi kayıtlarına dayanır ve her atölyede farklılık gösterir. Kendi tezgah saat maliyetinizle yeniden hesaplayabilirsiniz.

Önce ve sonra

Sıfır noktasıElle, bağlama başına ~20 dkProb ile, ~2 dk
Takım boyu ve çapıTezgah içinde operatörün elle ayarlamasıTezgahta otomatik, ofset tablosuna doğrudan
Parça ölçümüParça sökülür, ölçüm odası beklenirParça bağlıyken tezgahta
Kırık takımProgram sonunda fark edilirÇevrim içinde yakalanır
Ölçüm kaydıElle derlenirQ-DAS biçiminde otomatik
Duruş sebebiVardiya sonunda sözlüAnlık, kayıtlı, bildirimli
“Eskiden her yeni bağlamada operatör sıfır noktasını ararken tezgah dururdu. Şimdi prob buluyor, biz de o süreyi kesmeye harcıyoruz. Yirmi tezgahta bu, günde saatler demek.”
Üretim müdürü
“En çok korktuğum şey, program bitince kırık takımı görmekti. O programdaki bütün parçaları şüpheyle bir kenara ayırırdık. Şimdi tezgah kendisi duruyor, tek parça kaybediyoruz.”
Tezgah operatörü