
机床监控软件
CNC Control
实时机床监控与偏差报警
机床生产了什么会被记录下来,而它有多长时间没有生产,通常不会被记录。CNC Control 弥补了这一空白:它监控机床的实时状态,在偏差发生的那一刻就报告,并自己把程序传输到机床。
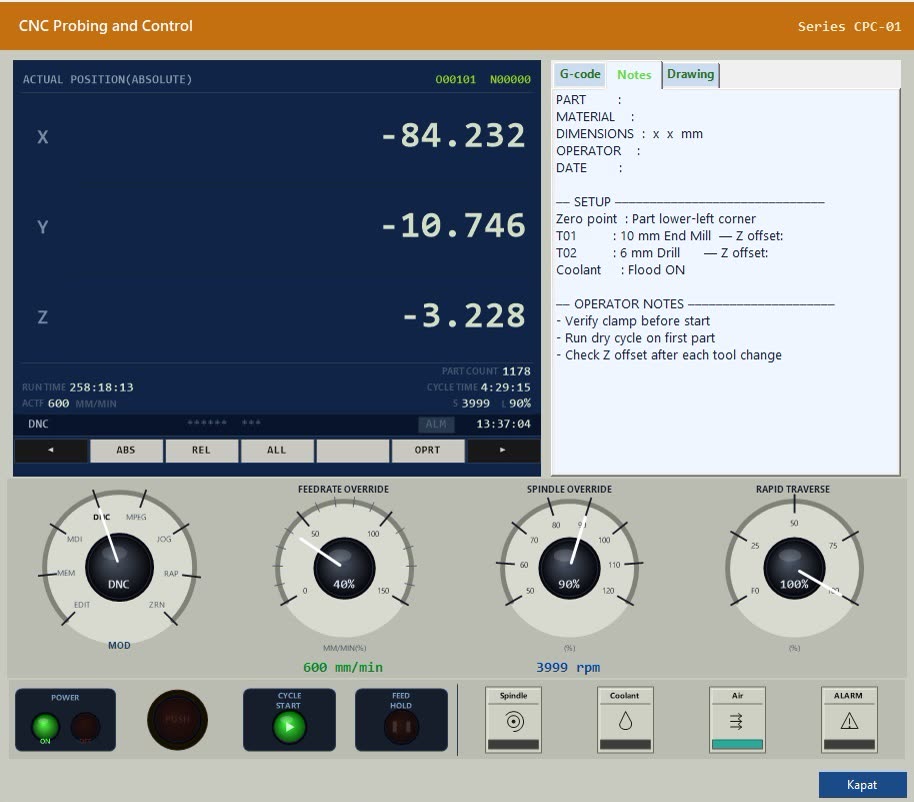
整台机床尽在一屏
软件实时读取所连接机床的状态。轴位置、运行时间、循环时间、零件数量、进给和主轴倍率、正在使用的刀具以及当前运行的 Gcode(刀具路径)程序行都在同一屏幕上。装夹信息和操作工备注也可从同一屏幕读取:零件、材料、基准、刀具清单和提示都有记录。
及时发现偏差
软件不只是记录。当出现异常停机、运行速度下降或循环时间不必要地延长时,它会发出报警。报警同时发送到三个层级:机床旁的操作工、生产控制主管和管理层。问题在发生时就被看到,而不是等到班次结束。现场测得的改进,在减少停机和循环时间符合度两方面合计达到百分之二十。
通过 FTP 传输程序
程序直接从计算机发送到机床,不再需要用 U 盘或 CF 卡拷贝。这不仅节省时间:加载错误的版本、文件复制不完整、丢失存储卡都是常见的故障。通过软件传输时,哪个程序在何时发送到哪台机床也会被记录下来。
图纸和实体模型在同一屏幕上
可在软件中查看二维工程图和三维实体模型。操作工无需离开程序,就能在机床旁打开零件图纸。尺寸、装夹方向和加工顺序都可直观核对。不必再找纸质图纸,也不必跑去办公室。
提前准备下一项工作
已运行的 Gcode(刀具路径)程序会保存在列表中。下一个程序需要哪些刀具和夹具可以提前看到,因此在机床仍在切削时就能准备刀具和零件。程序结束后,机床直接转入下一项工作。
无需改动数控系统
软件通过机床自身的通信接口读取数据。不改动数控系统,不修改程序,也不需要额外的硬件。支持行业内常用的数控系统。
钱从哪里来
大部分节省并非来自废品,而是来自机床不切削的时间。加工中心每小时的成本往往高于该小时所加工零件的材料成本,因此每一分钟的停机都是直接成本。
在手动传输程序的地方,每次换程序机床都要等待,而加载错误的版本就意味着废品。如果在机床运行时没有准备好下一项工作,程序一结束机床就会再次停下来。
循环时间的缓慢延长是最隐蔽的一项。因为机床看起来在运行,所以没有人注意到,但同一个零件每次都会多花一点时间。CNC Control 会测量这种漂移,在损失扩大之前加以制止。
运行和循环时间:运行时间、循环时间、零件数量
进给和主轴:进给倍率、主轴转速、快速移动
刀具和零件:正在使用的刀具、正在加工的零件、参数
Gcode(刀具路径):正在运行的程序行和程序列表
停机:停机时长和原因
报警:来自数控系统的报警状态
装夹和备注:基准、刀具清单、操作工提示
生产控制主管:在班次内
管理层:每日汇总
等待程序传输
加载错误程序造成的废品
等待刀具和夹具准备
未被察觉的循环时间延长
离开机床去找图纸
班次结束时手工报告
在投资方面没有额外的硬件:软件使用机床现有的通信接口。
CNC Probing 提供测量结果:零件是否在公差范围内,刀具是否磨损。CNC Control 提供生产流程:机床是否在运行、运行多快、为何停机。两者配合使用,零件和机床的记录都不会中断。