
CNC Probing AutoFinish
Ölçen, düzelten ve kendi kendine tamamlanan finiş çevrimi
AutoFinish, CNC Probing içinde çalışan bir modüldür. Kullanıcının kendi CAM yazılımında ürettiği finiş programını alır, üzerine kendi ölçüm ve düzeltme çevrimini kurar ve parça istenen ölçüye gelene kadar tezgahı kendisi yönetir. Operatör ve programcı aradan çıkar.
Kazanç en çok gece vardiyasında görünür. Finiş operasyonu artık operatörün tezgah başında beklemesini gerektirmediği için bir operatör aynı anda birden fazla tezgahı, yalnızca kontrol amacıyla üstlenebilir. Finiş operasyonlarındaki personel maliyeti düşer ve vardiya planlaması esner.
Bugün bu iş nasıl yapılıyor
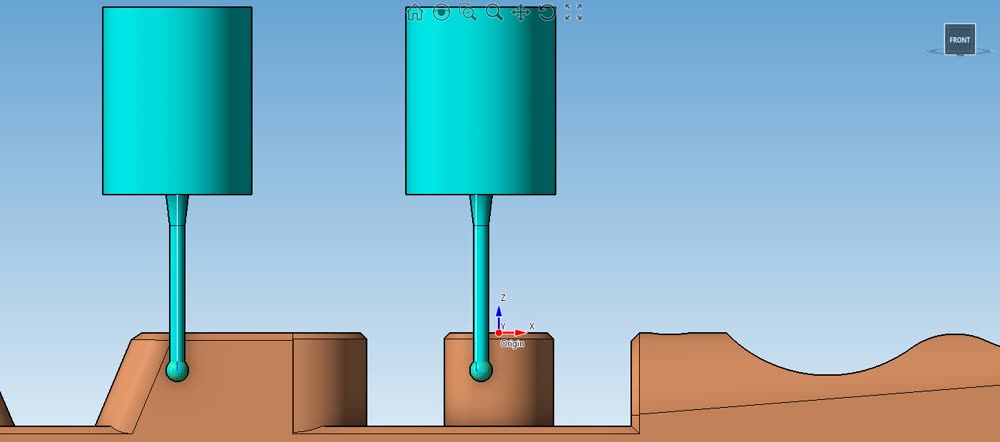
Finiş ölçüsü ilk seferde tutmadığında döngü elle döner. Operatör tezgahı temizler ve ölçer, programcı hata payı kadar Gcode (Takım Yolu) günceller, tezgah yeniden çalışır, yeniden ölçülür. Her tur iki kişiyi birden meşgul eder ve tezgah bu sürenin tamamında durur.
Serbest form yüzeylerde durum daha ağırdır: bu yüzeylerin operatör tarafından tezgah başında ölçülmesi mümkün değildir. Parça sökülür, koordinat ölçüm makinesine gönderilir, sonuç beklenir. Parça söküldüğü anda bağlama referansı da kaybolur.
Ne kazandırır
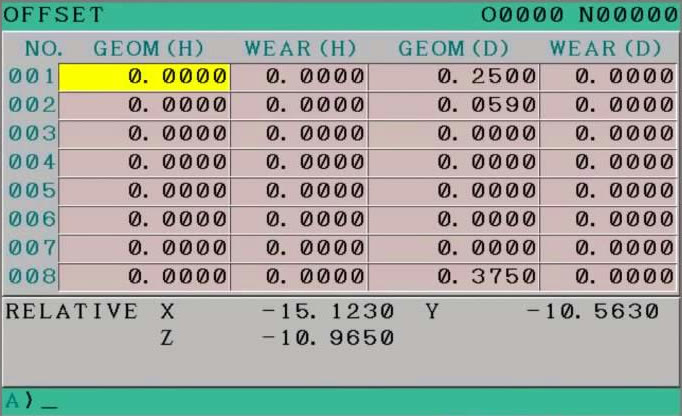
Programcı döngüden çıkar. Gcode (Takım Yolu) elle düzeltmek gerekmez; düzeltme takım ofseti üzerinden, tezgahın içinde yapılır. Programcının her turda çağrılması ortadan kalkar.
Operatör müdahalesi kalkar. Ölçme, temizleme ve düzeltme çevrimin parçasıdır. Çevrim başladıktan sonra tezgah başında beklemeye gerek yoktur; vardiya dışında da çalışabilir.
Tezgah turlar arasında beklemez. Elle döngüde tezgah, ölçüm ve program güncellemesi boyunca durur; AutoFinish'te bir sonraki tur kesintisiz başlar.
Hurda riski düşer. Parça ölçüye gelmeden çevrim tamamlanmaz; aşınmış takımla ölçüm alınması da engellenir.
Serbest form yüzeyde CMM'e gönderme kalkar. Operatörün tezgah başında ölçemeyeceği yüzeyler, parça bağlı haldeyken çevrim içinde ölçülür. Parça tezgahtan çıkmaz; ölçüm ve işleme tek çevrimde tamamlanır. Bağlama referansı korunduğu için yeniden sıfırlama da gerekmez.
Orijinal Gcode (Takım Yolu) dosyasına dokunulmaz
Kullanıcı finiş programını kendi CAM yazılımında üretir; hangi CAM olduğu fark etmez. Program AutoFinish'e aktarılır. Modül kodu analiz eder, hangi takımın hangi magazinde kullanıldığını çıkarır ve üzerine bir master Gcode (Takım Yolu) üretir. Orijinal kodda tek satır değişmez; master kod onu çağırır.
Ölçülecek yer yazılımda tanımlanır
Hangi ölçünün kontrol edileceği — çap veya genişlik — CNC Probing yazılımında seçilir ve özel bir makro ile tezgaha kaydedilir. Hedef değer ve tolerans Gcode (Takım Yolu) dosyasından çıkarılmaz; kullanıcı belirler.
Serbest form yüzeylerde ölçüm, nokta problama modu ile yapılır: yüzey üzerinde önceden tanımlanan noktalardan ölçüm alınır ve her noktadaki sapma bulunur. Prob üç eksende aynı anda hareket edebildiği için eğimli ve kavisli yüzeylere dik yaklaşır; düzeltme bu sapmaya göre yapılır.
Takım her turda kontrol edilir
İşleme bittiğinde takımın boyu ve çapı ölçülür, kullanım öncesi değerle karşılaştırılır. Aşınma kullanıcının belirlediği sınırı aşarsa tezgah alarm verir ve durur; altındaysa çevrim devam eder.
Temizlik çevrimin parçası
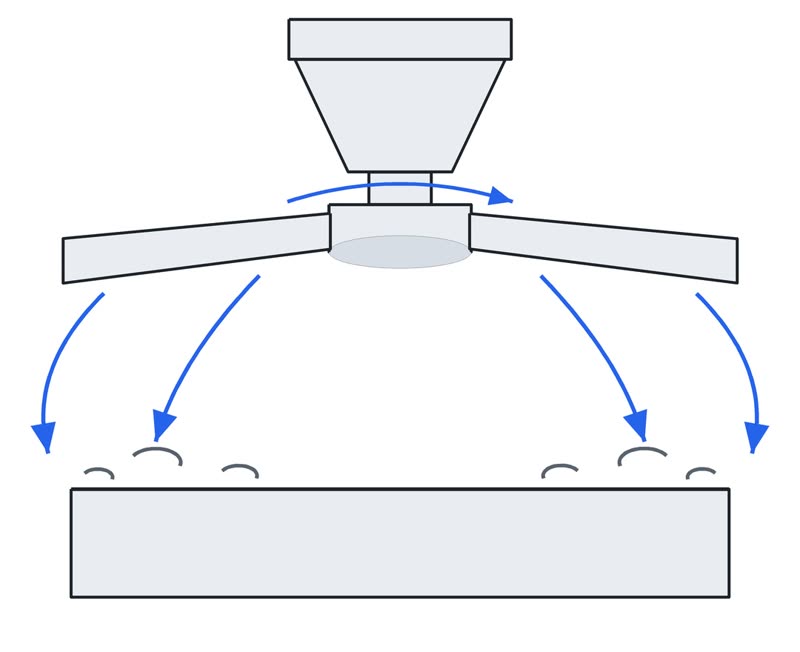
Magazinden üfleme aparatı alınır; tezgah içi ve iş parçası hava ile temizlenir. Talaş veya soğutma sıvısı kalan bir yüzeyden alınan ölçüm yanıltır. Aparat müşteri tarafından temin edilebilir.
Prob her turda doğrulanır
Magazinden prob alınır; her turda boyu yeniden tespit edilir. Ölçümün referansı, ölçümden hemen önce doğrulanmış olur.
Tur sayısını kullanıcı belirler
Ofset güncellendikten sonra orijinal Gcode (Takım Yolu) yeniden çalışır. Kaç tur döneceğini kullanıcı belirler. Ölçü toleransa girdiği anda çevrim durur; kalan turlar çalışmaz. Belirlenen tur sayısı dolduğu halde ölçü hâlâ tolerans dışındaysa tezgah alarm verir.
Ölçülecek yer yazılımda tanımlanmış olmalı
Takım aşınma sınırı kullanıcı tarafından girilir
Tur sayısı kullanıcı tarafından belirlenir
Üfleme aparatı magazinde bulunmalı
Prob magazinde bulunmalı
AutoFinish çevrimi
CAM programından bitmiş parçaya, on adımda
Çevrim kullanıcının kendi CAM yazılımında biter ve AutoFinish'te başlar. İlk dört adım hazırlıktır ve bir kez yapılır. Kalan altı adım tezgahta döner; ölçü toleransa girene kadar tekrarlanır.
Hazırlık
Çevrim
tur sayısı kullanıcı tarafından belirlenir
Tur sayısını kullanıcı belirler · ölçü toleransa girince çevrim durur