
Tezgah izleme yazılımı
CNC Control
Anlık tezgah izleme ve sapma bildirimi
Bir tezgahın ne ürettiği kayıt altındadır. Ne kadar süre üretmediği çoğu atölyede değildir. CNC Control bu boşluğu kapatır: tezgahın anlık durumunu izler, sapmayı oluştuğu anda bildirir ve programı tezgaha kendisi aktarır.
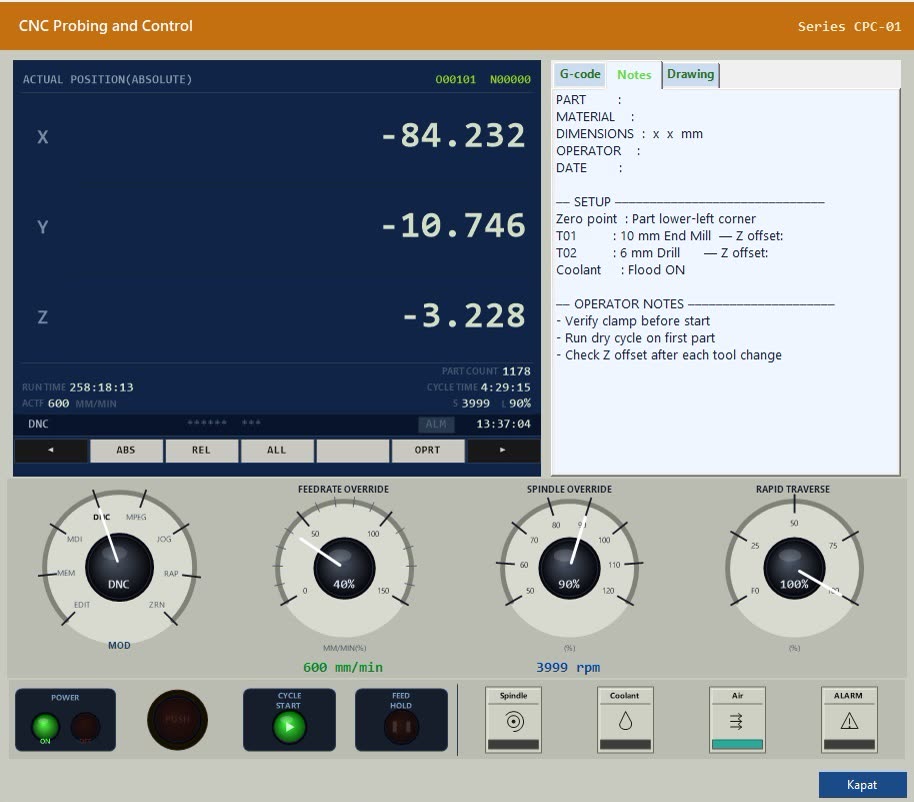
Tek ekranda tezgahın tamamı
Yazılım bağlı tezgahların durumunu canlı okur. Eksen konumları, çalışma süresi, çevrim süresi, işlenen parça sayısı, besleme ve devir oranları, kullanılan takım ve o anda çalışan Gcode (Takım Yolu) satırı tek ekranda görünür. Kurulum bilgileri ve operatör notları aynı ekrandan okunur: parça, malzeme, sıfır noktası, takım listesi ve uyarılar kayıt altındadır.
Sapmayı fark eder
Yazılım yalnızca kaydetmez. Olağan dışı bir duruş, çalışma hızında düşüş veya çevrim süresinin gereksiz uzaması olduğunda bildirim üretir. Bildirim üç kademeye birden gider: tezgah başındaki operatöre, üretim kontrol şefine ve idari kadroya. Sorun vardiya sonunda değil, oluştuğu anda görülür. Sahada ölçülen iyileşme, duruş azalması ile çevrim süresine uyumun toplamında yüzde yirmiye varmaktadır.
Program aktarımı FTP ile
Program tezgaha bilgisayardan doğrudan aktarılır. USB bellek veya CF kart ile elle taşıma ortadan kalkar. Bu, yalnızca zaman kazancı değildir: elle taşımada yanlış sürümün yüklenmesi, dosyanın eksik kopyalanması ve kartın kaybolması sık görülen hatalardır. Aktarım yazılım üzerinden yapıldığında hangi programın hangi tezgaha ne zaman gönderildiği de kayıt altına alınır.
Teknik resim ve katı model aynı ekranda
Yazılımın içinde 2D teknik resim ve 3D katı model görüntülenebilir. Operatör işlediği parçanın resmini tezgah başında, programdan ayrılmadan açar. Ölçü kontrolü, bağlama yönü ve işleme sırası görsel olarak doğrulanır. Kâğıt resim aramak veya ofise gitmek gerekmez.
Sıradaki iş önceden hazırlanır
Çalışan Gcode (Takım Yolu) dosyalarının listesi tutulur. Bir sonraki programın hangi takımları ve hangi bağlama düzenini isteyeceği önceden görülür; takım ve parça hazırlığı tezgah çalışırken yapılır. Böylece program bittiğinde tezgah beklemeden bir sonraki işe geçer.
Kontrol ünitesine müdahale yok
Yazılım tezgahın kendi haberleşme arayüzü üzerinden veri okur. Kontrol ünitesine müdahale edilmez, program değiştirilmez, ek donanım gerekmez. Sektörde yaygın kullanılan kontrol üniteleri desteklenir.
Maddi fayda nereden gelir
Kazancın büyük bölümü hurdadan değil, tezgahın çalışmadığı zamandan gelir. Bir işleme merkezinin saat maliyeti, o saatte üretilen parçanın malzeme bedelinden çoğu zaman yüksektir; bu yüzden duruşun her dakikası doğrudan maliyettir.
Program aktarımının elle yapıldığı atölyede her program değişiminde tezgah bekler; yanlış sürümün yüklenmesi ise hurda demektir. Sıradaki işin hazırlığı tezgah çalışırken yapılmadığında, program bittiği anda tezgah yeniden durur.
Çevrim süresindeki yavaş uzama en sinsi kalemdir. Kimse fark etmez çünkü tezgah çalışıyor görünür; ancak aynı parça her seferinde biraz daha uzun sürer. CNC Control bu sapmayı ölçtüğü için kayıp büyümeden durdurulur.
Çalışma ve çevrim süresi: Çalışma süresi, çevrim süresi, parça sayısı
Besleme ve devir: Besleme oranı, iş mili devri, hızlı ilerleme
Takım ve parça: Çalışan takım, işlenen parça, parametreler
Gcode (Takım Yolu): Çalışan program satırı ve program listesi
Duruş: Duruş süresi ve duruş sebebi
Alarm: Kontrol ünitesinden gelen alarm durumu
Kurulum ve notlar: Sıfır noktası, takım listesi, operatör uyarıları
Üretim kontrol şefi: vardiya içinde
İdari kadro: günlük özet
Program aktarım beklemesi
Yanlış program yüklenmesinden hurda
Takım ve bağlama hazırlığı beklemesi
Fark edilmeyen çevrim süresi uzaması
Resim aramak için tezgahtan ayrılma
Vardiya sonu elle raporlama
Yatırım tarafında ek donanım yoktur. Yazılım mevcut tezgahların kendi haberleşme arayüzünü kullanır; kontrol ünitesi değiştirilmez, kablolama gerekmez.
CNC Probing ölçümün sonucunu verir: parça toleransta mı, takım aşınmış mı. CNC Control ise üretimin akışını verir: tezgah çalışıyor mu, ne kadar hızlı, neden durdu. İkisi birlikte kullanıldığında hem parçanın hem tezgahın kaydı kesintisiz olur.