
Измерительные щупы
Ноль пусть находит щуп
Инфракрасный измерительный щуп CNC Probing — повторяемость 1 микрон
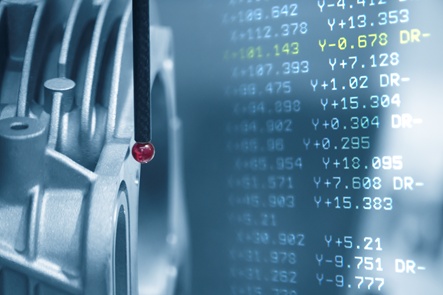
Искать ноль вручную после закрепления детали — потеря времени и источник ошибки, зависящий от оператора. Измерительный щуп делает это автоматически: находит положение детали, записывает рабочие координаты и проверяет размер до начала резания.
Инфракрасный измерительный щуп CNC Probing устанавливается в конус шпинделя. До обработки он определяет координаты детали и снимает погрешность входящего материала. Во время и после обработки снимает размеры: плоскостность, расстояние, угол, диаметр отверстия. Контроль качества переносится внутрь станка; брак снижается, станок не останавливается ради измерения.
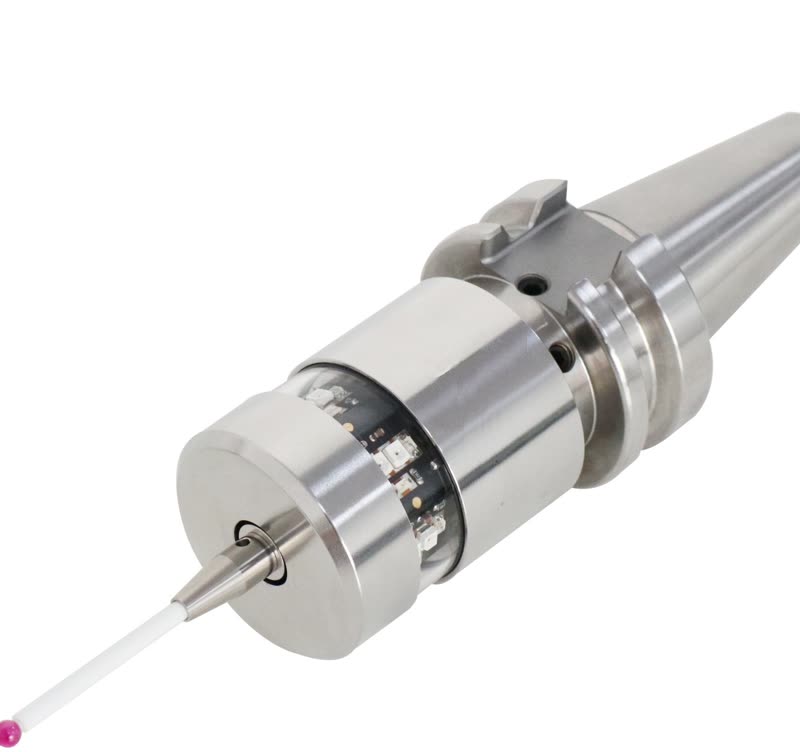
Кинематическая резистивная конструкция
Щуп работает по кинематическому резистивному принципу, давно проверенному в отрасли. Наконечник опирается на три шаровые опоры под усилием пружины, и через эти опоры проходит ток. При касании поверхности площадь контакта между шариками уменьшается, сопротивление растёт, и система выдаёт сигнал срабатывания. После снятия касания пружина возвращает наконечник на место.
Шарики и стержни проходят особую обработку, обеспечивающую ресурс 10 миллионов срабатываний. Микроколебательная система самовозврата устраняет нестабильную повторяемость, свойственную щупам этого типа. Со стандартным наконечником 50 мм при 600 мм/мин повторяемость составляет 1 микрон.
Передача сигнала без перебоев
Сигнал передаётся кодированной оптической связью; передача устойчива, отклик быстрый, потерь сигнала нет. Двухканальная схема с дистанционной сменой частоты решает проблему взаимных помех инфракрасных щупов в одном цехе. Передача — 360 градусов вокруг оси щупа, рабочее расстояние 5 метров.
Долгий ресурс батареи
Щуп использует многопороговое управление потреблением. Потребление снижено за счёт улучшенной схемы и микросхемы. Ресурс батареи: более 360 дней при непрерывной работе, более 540 дней при пятипроцентной загрузке и более 600 дней в режиме ожидания. Батареи — стандартные литиевые LS14250, легко доступны.
Магнитное основание для быстрого монтажа
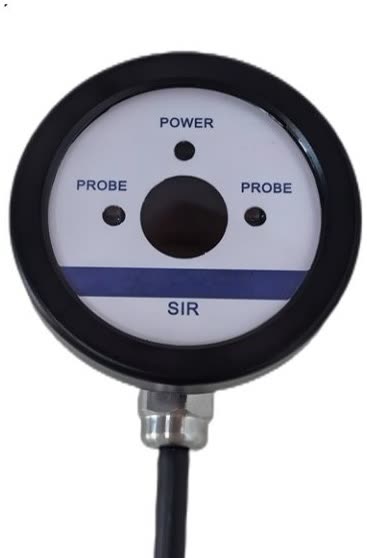
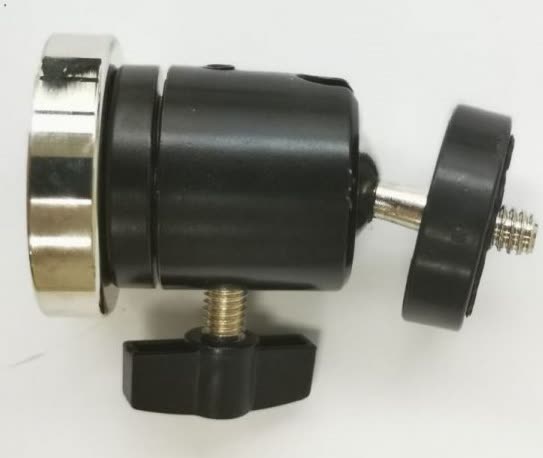
Монтаж приёмника обычно требует сверления отверстий в станке. Приёмник CNC Probing поставляется с магнитным основанием; приёмник крепится к основанию, а основание — к обшивке станка. Монтаж занимает минуты, отверстий не требуется, и приёмник при необходимости переносится.
| Модель | SOMP40 |
|---|---|
| Однонаправленная повторяемость | 1 мкм (2σ) (наконечник 50 мм, 600 мм/мин) |
| Направления касания | ±X, ±Y, +Z |
| Усилие срабатывания | XY: 0,4 – 0,8 Н Z: 4,0 Н |
| Защита от перебега | XY: ±15° Z: 6,35 мм |
| Передача сигнала | Инфракрасная, импульсная |
| Рабочее расстояние | 5м |
| Угол передачи | 360° вокруг оси щупа |
| Ресурс срабатываний | Более 10 миллионов |
| Масса | 280 г (без оправки, с батареями) |
| Батарея | 2 × литиевые LS14250 |
| Ресурс батареи | Ожидание > 600 дней 5 % работы > 540 дней Непрерывно > 360 дней |
| Степень защиты | IP68 |
| Рабочая температура | 0 – 60 °C |
| Сертификация | ISO 9001 |
Наконечники
Деталь, решающая измерение
Наконечники CNC Probing — руководство по выбору
Наконечник — единственная часть щупа, которая касается детали. Если круглость шарика нарушена, если стержень прогибается или допуск резьбы велик, измерение искажается, каким бы точным ни был щуп. Неверно выбранный наконечник может снизить точность измерения до десяти процентов.
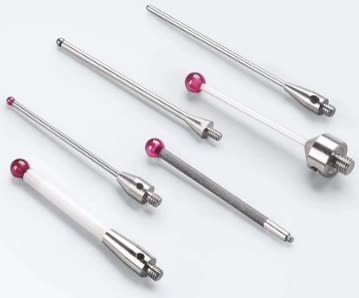
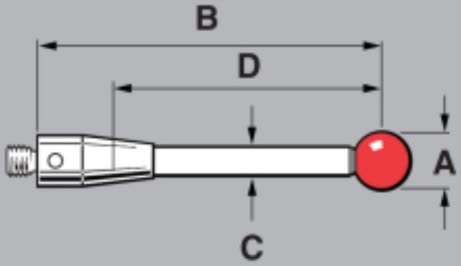
Прямые наконечники
Самый распространённый тип, применяемый в большинстве измерений. Стержень может быть ступенчатым или коническим; там, где доступ к детали открыт, конический стержень даёт большую жёсткость. Материалы шарика: рубин, нитрид кремния, диоксид циркония, керамика и твёрдый сплав. Материалы стержня и держателя: титан, твёрдый сплав, нержавеющая сталь, керамика и углеволокно.
Цилиндрические наконечники
На листовом металле, штампованных и тонкостенных деталях шариковым наконечником не удаётся обеспечить надёжное касание; применяется цилиндрический наконечник. Им же измеряют профиль резьбы и находят центры резьбовых отверстий. Цилиндрические наконечники со сферическим торцом позволяют базироваться по трём направлениям X, Y и Z, поэтому возможен и контроль поверхности.
Удлинители
Удлинители применяются для очень глубоких карманов и отверстий или для труднодоступных точек. Каждое соединение добавляет точку прогиба, поэтому без необходимости удлинители лучше не использовать.
Наконечники изготавливаются в стандартных и специальных размерах.
Выбор материала
Твёрдый сплав даёт высокую жёсткость и предпочтителен для малых диаметров стержня и ступенчатых наконечников. При большом диаметре и большой длине нужно учитывать его массу. Керамика лёгкая и применяется для длинных наконечников; она термически стабильна и обеспечивает защиту от поломки на станке. Сталь даёт высокую жёсткость там, где масса не важна. Углеволокно весит примерно впятеро меньше твёрдого сплава и подходит для очень длинных наконечников и производств, где нужна термическая стабильность.
Три правила выбора
| Материал | Масса · Жёсткость · Где применяется |
|---|---|
| Твёрдый сплав | Тяжёлый · Очень высокая · Малые диаметры стержня и ступенчатые наконечники; большинство применений |
| Керамика | Лёгкая · Средняя – высокая · Длинные наконечники; термостабильность и защита от поломки |
| Сталь | Тяжёлая · Высокая · Стандартные применения, где масса не важна |
| Углеволокно | Очень лёгкое · Средняя · Очень длинные наконечники; станки с высокой вибрацией |
Материал шарика выбирается отдельно: рубин, нитрид кремния, диоксид циркония, керамика или твёрдый сплав. Материалы держателя и стержня: титан, твёрдый сплав, нержавеющая сталь, керамика и углеволокно.
Оправки для щупов
Деталь, сажающая щуп в шпиндель
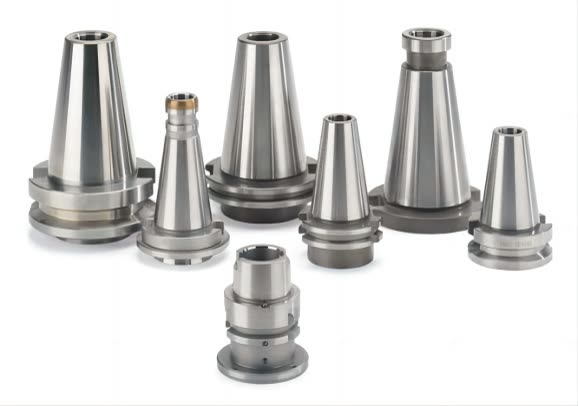
Оправки CNC Probing — BT, HSK, SK и CAT
Щуп устанавливается в конус шпинделя инструментальной оправкой. Задача оправки не только держать: она сажает щуп соосно шпинделю. Если оправка выбрана неверно или центрирование не выполнено, каждое измерение несёт постоянное отклонение, каким бы точным ни был щуп.
Выбор в три шага
Достаточно двух сведений
Для выбора оправки нужно знать две вещи: конус шпинделя станка и диаметр корпуса щупа. Конус читается по модели станка. Код модели объединяет эти два значения.
Четыре серии конусов
Номенклатура охватывает конусы BT, HSK, SK и CAT. Серии BT и SK распространены на обрабатывающих центрах японского и европейского происхождения, серия CAT — на станках американского происхождения, серия HSK — на высокоскоростных и прецизионных обрабатывающих центрах. В семействе HSK доступны исполнения E и A.
Затяжной штревель и винты в комплекте
Каждая оправка поставляется вместе со штревелем и винтами центрирования. Отдельно заказывать ничего не нужно. Винты центрирования выводят наконечник щупа на ось шпинделя; эта настройка выполняется один раз при первой установке.
| Серия BT | CP-BT30-D11.2 CP-BT30-D20 CP-BT40-D11.2 CP-BT40-D20 CP-BT50-D11.2 CP-BT50-D20 |
|---|---|
| Серия HSK | CP-HSK25E-D11.2 CP-HSK32E-D11.2 CP-HSK40E-D11.2 CP-HSK50E-D11.2 CP-HSK63E-D11.2 CP-HSK63A-D20 CP-HSK100A-D20 |
| Серия SK | CP-SK30-D11.2 CP-SK40-D11.2 CP-SK50-D11.2 CP-SK40-D20 CP-SK50-D20 |
| Серия CAT | CP-CAT30-D11.2 CP-CAT40-D11.2 CP-CAT50-D11.2 CP-CAT50-D20 |
Значение повторяемости относится к самому устройству; погрешность позиционирования станка не учтена.