
Программа мониторинга станков
CNC Control
Мониторинг станков и оповещение об отклонениях
Что станок производит — записано. Сколько времени он не производит — обычно нет. CNC Control закрывает этот пробел: следит за состоянием станка в реальном времени, сообщает об отклонении в момент его появления и сам передаёт программу на станок.
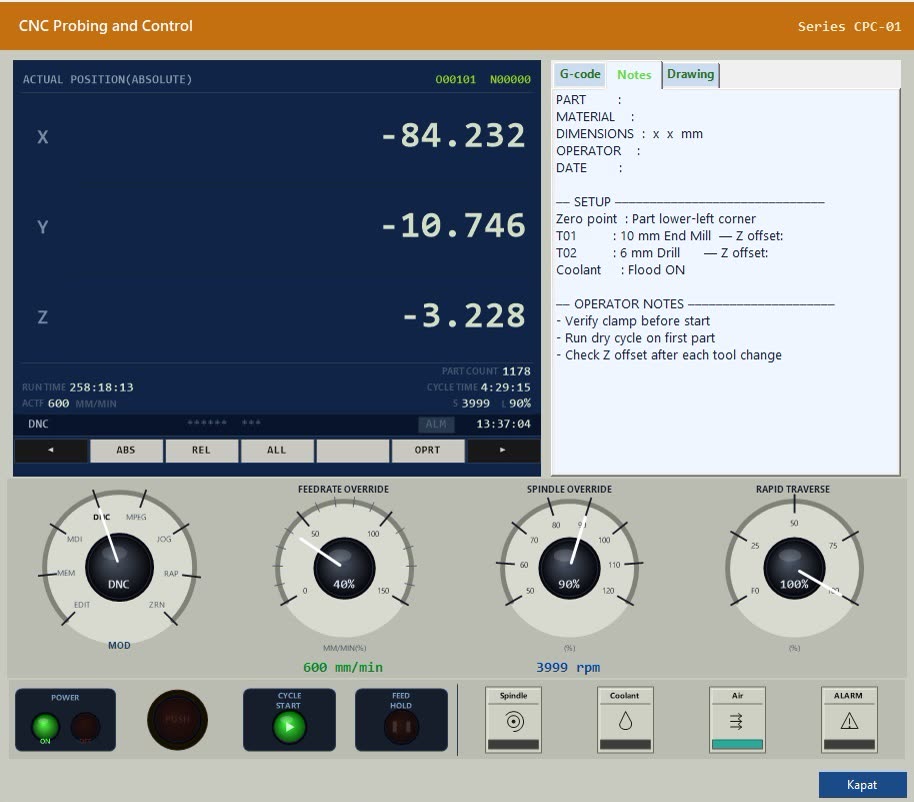
Весь станок на одном экране
Программа считывает состояние подключённых станков вживую. Положения осей, время работы, время цикла, число деталей, коррекции подачи и оборотов, работающий инструмент и текущая строка Gcode (траектории) — всё на одном экране. Данные наладки и примечания оператора читаются там же: деталь, материал, ноль, список инструмента и предупреждения зафиксированы.
Замечает отклонение
Программа не только записывает. При нештатной остановке, падении скорости или избыточном удлинении цикла она формирует оповещение. Оповещение уходит сразу на три уровня: оператору у станка, начальнику производственного контроля и руководству. Проблема видна в момент возникновения, а не в конце смены. Достигнутое на производстве улучшение доходит до двадцати процентов по сумме сокращения простоев и соблюдения времени цикла.
Передача программы по FTP
Программа отправляется на станок прямо с компьютера. Перенос флешкой или CF-картой исчезает. Это не только экономия времени: загрузка неверной версии, неполное копирование файла и потеря карты — частые ошибки. При передаче через программу фиксируется и то, какая программа, на какой станок и когда была отправлена.
Чертёж и модель на том же экране
Внутри программы можно просматривать 2D-чертежи и 3D-модели. Оператор открывает чертёж детали у станка, не выходя из программы. Размеры, направление закрепления и порядок обработки проверяются визуально. Искать бумажный чертёж и идти в офис не нужно.
Следующая работа готовится заранее
Ведётся список отработанных программ Gcode (траектории). Заранее видно, какой инструмент и какая оснастка понадобятся следующей программе, поэтому подготовка идёт, пока станок работает. По окончании программы станок сразу переходит к следующей работе.
Без вмешательства в стойку ЧПУ
Программа читает данные через собственный интерфейс связи станка. В стойку ЧПУ изменения не вносятся, программа не меняется, дополнительное оборудование не требуется. Поддерживаются широко распространённые стойки ЧПУ.
Откуда берётся выгода
Бóльшая часть экономии идёт не от брака, а от времени, когда станок не режет. Стоимость станко-часа обрабатывающего центра часто выше стоимости материала детали, изготовленной за этот час, поэтому каждая минута простоя — прямые затраты.
Там, где программы переносят вручную, станок ждёт при каждой смене программы, а загрузка неверной версии означает брак. Если следующая работа не готовится во время работы станка, он снова встаёт сразу после окончания программы.
Самая коварная статья — медленное удлинение цикла. Его никто не замечает, ведь станок выглядит работающим, но одна и та же деталь каждый раз выходит чуть дольше. CNC Control измеряет это отклонение, и потеря останавливается до того, как вырастет.
Время работы и цикла: Время работы, время цикла, число деталей
Подача и обороты: Коррекция подачи, обороты шпинделя, ускоренный ход
Инструмент и деталь: Работающий инструмент, деталь, параметры
Gcode (траектория): Текущая строка программы и список программ
Простой: Длительность и причина остановки
Авария: Состояние аварий стойки ЧПУ
Наладка и примечания: Ноль, список инструмента, предупреждения
Начальник произв. контроля: в течение смены
Руководство: суточная сводка
Ожидание передачи программы
Брак от загрузки неверной программы
Ожидание подготовки инструмента и оснастки
Незамеченное удлинение цикла
Уход от станка за чертежом
Ручная отчётность в конце смены
Со стороны вложений дополнительного оборудования нет: программа использует имеющийся интерфейс связи станков.
CNC Probing даёт результат измерения: в допуске ли деталь, изношен ли инструмент. CNC Control даёт ход производства: работает ли станок, насколько быстро, почему остановился. Вместе они дают непрерывную запись и по детали, и по станку.