
Системы контроля инструмента
Обнаружить поломку инструмента в цикле
Бесконтактные лазерные датчики привязки CNC Probing
Бесконтактная лазерная система SNC — SNC56 · SNC86 · SNC168
Самая дорогая неисправность в цеху — поломка инструмента, замеченная слишком поздно. Станок, который не остановился в момент поломки, продолжает выпускать брак.
В серийном производстве обычно невозможно установить задним числом, в каком цикле и почему сломался инструмент. Возникающие затраты — это не одна бракованная деталь: доработка, простой станка, сорванный срок поставки и сомнительные детали, ушедшие заказчику. Система контроля, выявляющая поломку внутри цикла, убирает всё это.
Без касания
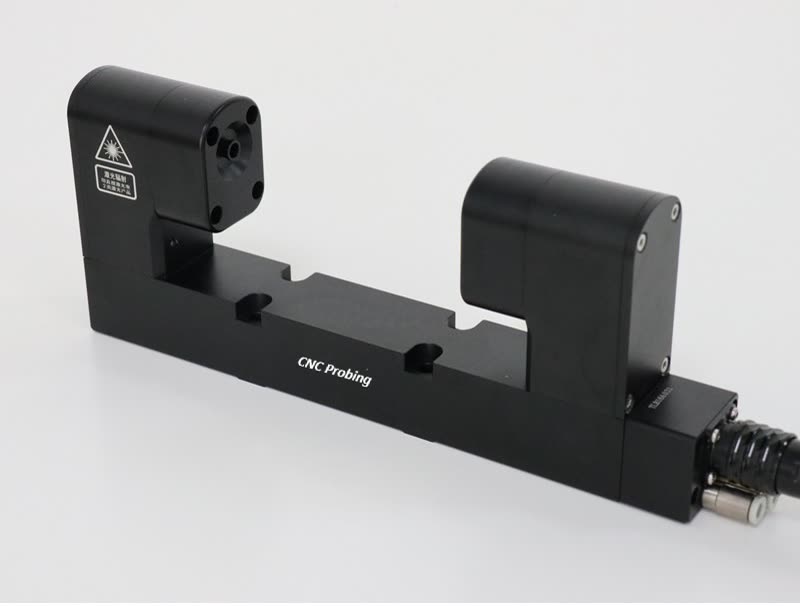
Лазерный датчик привязки CNC Probing измеряет инструмент без касания. Излучатель и приёмник стоят друг напротив друга; когда инструмент входит в луч, свет на приёмнике падает, и ниже заданного порога система срабатывает. Положение оси в этот момент даёт действительную длину инструмента; диаметр измеряется так же. Без касания даже самые малые и хрупкие фрезы проверяются без риска столкновения. Одна проверка занимает несколько секунд.
Измерение на рабочих оборотах
Главная особенность системы в том, что измерение выполняется, пока инструмент вращается на своих рабочих оборотах. Поэтому результат содержит не только геометрию фрезы, но и отклонение от шпинделя и оправки. Размер получается в реальных условиях резания и может быть скорректирован напрямую. Отдельный прибор предварительной настройки не нужен; значения записываются в таблицу корректоров автоматически.
Контроль внутри цикла
Проверка встраивается в цикл обработки. Инструмент измеряется до начала работы и снова после её окончания. Разница показывает износ фрезы; если она выходит за ожидаемое значение, инструмент сломан. Тогда цикл останавливается или вызывается запасной инструмент. Решение не ждёт оператора. Контроль отдельной кромки и формы выполняется в том же цикле.
Рассчитан на условия цеха
Оптические поверхности защищены пневматической шторкой, которая открывается только на время измерения; при закрытой шторке СОЖ и стружка не достают до линзы. Во время измерения оптику продолжает защищать завеса чистого сжатого воздуха. Обдув удаляет стружку и СОЖ с инструмента непосредственно перед измерением, что исключает ложные срабатывания. Защита от капель и температурная компенсация станка входят в стандарт.
Лазерный диод включается только на время измерительного цикла. Это снижает нагрев и потери мощности и заметно продлевает срок службы диода. Система подключается к стойке ЧПУ тремя линиями разрешения.
Состав системы
Система состоит из четырёх основных частей: лазерный излучатель, приёмник, монтажная плита и модуль обдува. Излучатель использует точечный лазер; диаметр луча мал, а центр источника света легко настраивается, что упрощает установку и выставление линии луча. Воздушный канал встроен в корпус и нормально открыт, поэтому путь луча остаётся чистым.
Блок сопряжения
Блок сопряжения обрабатывает сигнал лазерной системы, преобразует его в выход, понятный стойке ЧПУ, и подаёт на сигнальный вход стойки. Клеммы подписаны отдельно для питания, включения лазера, импульсного режима и входов пропуска. Подключение выполняется по руководству; ошибка приводит и к погрешности измерения, и к повреждению оборудования.
Три измерительных проёма
Предлагаются три измерительных проёма: 56, 86 и 168 мм между излучателем и приёмником — от малых вертикальных обрабатывающих центров до станков большого объёма. Подключение кабельное; стандартная длина кабеля 8 метров, по запросу изменяется. Устройство поставляется вместе с блоком сопряжения и блоком подготовки воздуха.
Оно охватывает три модели: SNC56, SNC86 и SNC168. Модели различаются измерительным проёмом; принцип работы и порядок монтажа одинаковы.
| Измерительный проём | 56 / 86 / 168 мм |
|---|---|
| Повторяемость | ±1 мкм (2σ) |
| Подключение | Кабель, 8 м стандарт |
| Функции измерения | Длина и диаметр инструмента, обнаружение поломки, контроль кромки и формы |
| Защита | Пневматическая шторка, завеса чистого воздуха, защита от капель |
| Компенсация | Температурная компенсация станка |
| Гарантия | 1 год |
Технические данные и функции измерения
Бесконтактный лазерный датчик привязки CNC Probing
Четыре функции измерения
| Параметр | Значение |
|---|---|
| Основное применение | Высокоточная и быстрая бесконтактная привязка инструмента и обнаружение поломки на вертикальных и горизонтальных обрабатывающих центрах любых размеров, многозадачных станках и портальных обрабатывающих центрах |
| Выставление луча | Поставляется с регулируемой монтажной плитой снизу |
| Подключение (к блоку сопряжения) | Кабельная система; кабель на торце блока |
| Степень защиты | IPX8 |
| Типовая повторяемость | ±0,1 мкм (2σ) |
| Повторяемость | ±1 мкм (2σ) |
| Наименьший инструмент | Ø0,1 мм и более |
| Наибольший инструмент | 86 мм |
| Наименьший инструмент для обнаружения поломки | Ø0,1 мм и более |
| Питание | 100 мА при 24 В |
| Выходной сигнал | Бесконтактное твердотельное реле (SSR); каждое реле может быть нормально разомкнутым. Макс. ток 50 мА, макс. напряжение ±50 В |
| Температура хранения | -10 °C … 50 °C |
| Рабочая температура | 5 °C … 50 °C |
| Ресурс | Испытано более чем на 1 млн циклов включения/выключения |
| Подача воздуха | Трубка 4 мм; максимум 6,0 бар, минимум 3,0 бар |
| Кабель | Ø6,0 мм × 8 м; две витые пары, две отдельные жилы и экран, каждая жила 18 × 0,1 мм в изоляции |
| Монтаж | M10 |
Характеристика вкл. / выкл.
Лазерная система включается стойкой ЧПУ тремя линиями разрешения. Сигнал излучателя включает или выключает луч; чтобы снизить нагрев и потери мощности, диод остаётся включённым только на время измерительного цикла. При разрешении приёмника режим работы защитной шторки определяется соответствующим измерительным циклом. После разрешения излучателя и приёмника, если свет на приёмнике составляет не менее 75 процентов максимума, выходной сигнал системы используется как сигнал срабатывания.
Габариты
Размеры в миллиметрах. Проём луча 86 мм, высота луча 69 мм, длина корпуса 208 мм. Для монтажа четыре отверстия Ø5,4 мм; шаг отверстий 60 и 20 мм.
Значение повторяемости относится к самому устройству; погрешность позиционирования станка не учтена.