
Uygulama
Yirmi tezgahlık bir atölyede yılda 400.000 euro
Ölçüm tezgahın içine taşındığında ne oluyor
Her parçanın ölçüm kaydının tutulması ve izlenebilir olmasının zorunlu olduğu bir sektöre yedek parça ve kalıp üreten orta ölçekli bir imalatçı, yirmi CNC işleme merkezinde üretim yapıyor. Sorunları teknik değildi: tezgahlar çalışıyordu, parçalar toleranstaydı. Sorun, tezgahların ne kadar süre çalışmadığıydı.
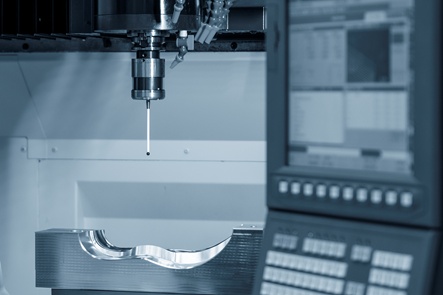
Önceki durum
Her yeni bağlamada operatör sıfır noktasını elle buluyordu. Takım boyları da tezgah içinde operatör tarafından elle ayarlanıyordu. Ölçüm için parça sökülüp ölçüm odasına gönderiliyor, sonuç gelene kadar tezgah bekliyordu.
Kırık takım çoğu zaman program sonunda fark ediliyordu; o programda işlenen parçaların tamamı şüpheli hale geliyordu. Tezgahların ne zaman ve neden durduğu ise kayıt altında değildi.
Yapılan
Yirmi tezgahın tamamına CNC Probing yazılımı, ölçüm probu ve takım ayar cihazı kuruldu. Aynı tezgahlara CNC Control izleme yazılımı bağlandı. Kurulum tezgah başına bir makro ile yapıldı; kontrol ünitelerine müdahale edilmedi.
Sonuç
Sıfır noktası bulma süresi bağlama başına yirmi dakikadan iki dakikaya indi. Takım boyu ve çapı elle ayarlanmak yerine tezgahta otomatik ölçülür oldu.
Parça ölçümü tezgahta yapıldığı için sökme-bağlama çevrimi ve ölçüm odası beklemesi bitti. Kırık takım çevrim içinde yakalanıyor; hatalı parça bir sonraki operasyona geçmiyor.
Ölçüm sonuçları alındığı anda Q-DAS biçiminde raporlanıyor; izlenebilirlik parça bazında kesintisiz hale geldi. Yatırımın geri dönüşü bir yıldan kısa sürdü ve en büyük kalem hurda değil, tezgahın çalışmadığı zamandı.
Yıllık kazanç — örnek hesap
| Kalem | Hesap | Yıllık |
|---|---|---|
| Sıfır noktası ve takım ayar süresi | 20 tezgah × günde 35 dk × 250 gün = 2.917 saat | 175.000 € |
| Ölçüm için duruş ve sökme-bağlama | 20 tezgah × günde 15 dk × 250 gün = 1.250 saat | 75.000 € |
| Hurda ve yeniden işleme azalması | yıllık hurda maliyetinin yaklaşık üçte biri | 90.000 € |
| Kırık takımdan doğan hasar ve şüpheli parça | vardiya başına bir olay yerine ayda bir | 60.000 € |
| Toplam | 400.000 € |
Tezgah saat maliyeti 60 euro alınmıştır. Değerler işletmenin kendi kayıtlarına dayanır ve her atölyede farklılık gösterir. Kendi tezgah saat maliyetinizle yeniden hesaplayabilirsiniz.
Önce ve sonra
| Sıfır noktası | Elle, bağlama başına ~20 dk | Prob ile, ~2 dk |
|---|---|---|
| Takım boyu ve çapı | Tezgah içinde operatörün elle ayarlaması | Tezgahta otomatik, ofset tablosuna doğrudan |
| Parça ölçümü | Parça sökülür, ölçüm odası beklenir | Parça bağlıyken tezgahta |
| Kırık takım | Program sonunda fark edilir | Çevrim içinde yakalanır |
| Ölçüm kaydı | Elle derlenir | Q-DAS biçiminde otomatik |
| Duruş sebebi | Vardiya sonunda sözlü | Anlık, kayıtlı, bildirimli |
Üretim müdürü
Tezgah operatörü